
اشاعت کی تاریخ: 9 اگست 2026
مصنف: Hu Yanwei، سائبر میٹل ٹیکنیکل ماہر
چاندی کی چمکیلی چھڑی خریدنا اور اسے "میرین گریڈ" کہنا یہ ہے کہ سستی کوٹنگ ایک مہنگی بند بن جاتی ہے۔
ایک RFQ جو کہتا ہے کہ صرف "نکل چڑھایا تانبے کی چھڑی، 10 مائکرون" مشکل فیصلے سپلائر پر چھوڑ دیتا ہے۔ کیا 10 مائکرون اوسط ہے یا کم از کم مقامی موٹائی؟ کیا کٹے ہوئے سرے لیپت ہیں؟ کیا جمع الیکٹرولائٹک نکل ہے یا الیکٹرو لیس نکل فاسفورس؟ کیا چھڑی خشک سوئچ بورڈ کے اندر بیٹھے گی، انجن کے کمرے میں نمک سے بھرے گاڑھا ہونے کا سامنا کرے گی، یا بہتے سمندری پانی میں ڈوبی رہے گی؟
یہ معمولی تفصیلات نہیں ہیں۔ کم کوٹیشن ریک پوائنٹس کے قریب پتلی جگہوں کو چھپا سکتی ہے، بغیر کوٹڈ سروں، ناقص چپکنے، جہتی نمو اور نمک کے اسپرے کی رپورٹ جس میں قبولیت کا کوئی معیار نہیں ہے۔ خریدار فی کلوگرام پیسے بچاتا ہے اور پھر مسترد شدہ اسمبلیوں، دوبارہ چڑھانے، برتن میں تاخیر یا ہنگامی تبدیلی کے لیے ادائیگی کرتا ہے۔
سائبر میٹل کی تصدیق شدہ مصنوعات کی لائبریری میں شامل ہے۔سمندری استعمال کے لیے نکل چڑھایا تانبے کی چھڑیتجارتی مصنوعات کے راستے کے طور پر۔ یہ گائیڈ انجینئرنگ کے ان سوالات کو حل کرتا ہے جنہیں خریدار اس پروڈکٹ کی تفصیل کو مکمل تفصیلات کے طور پر ماننے سے پہلے طے کیا جانا چاہیے۔
فوری جواب: کیا نکل چڑھایا کاپر راڈ سمندری استعمال کے لیے موزوں ہے؟
نکل چڑھایا تانبے کی چھڑی سمندری برقی پرزوں کے لیے موزوں ہو سکتی ہے جب اعلی چالکتا والے تانبے کے کور کو مرطوب، نمک سے بھری ہوا، گاڑھا ہونے یا وقفے وقفے سے چھڑکنے سے تحفظ کی ضرورت ہو۔ یہ مسلسل سمندری پانی میں ڈوبنے کے لیے خود بخود صحیح مواد نہیں ہے۔ مناسبیت کا انحصار تانبے کے درجے، نکل ڈپازٹ کی قسم، کم از کم مقامی موٹائی، سروں کی کوریج اور مشینی خصوصیات، چپکنے والی، پوروسیٹی، رابطہ ڈیزائن اور اصل نمائش سے مماثل ٹیسٹ پلان پر ہے۔
یہ فرق اہمیت رکھتا ہے۔ نکل چڑھانا سطح کی رکاوٹ ہے۔ کپرونکل اور نکل ایلومینیم کانسی تھرو سیکشن مرکب ہیں۔ کوٹنگ کو نقصان پہنچتا ہے اور سبسٹریٹ بے نقاب ہوتا ہے۔ مشین ایک تھرو سیکشن کھوٹ اور سنکنرن مزاحم کیمسٹری باقی ہے۔
سمندری نمائش کے ساتھ شروع کریں، ختم نہیں
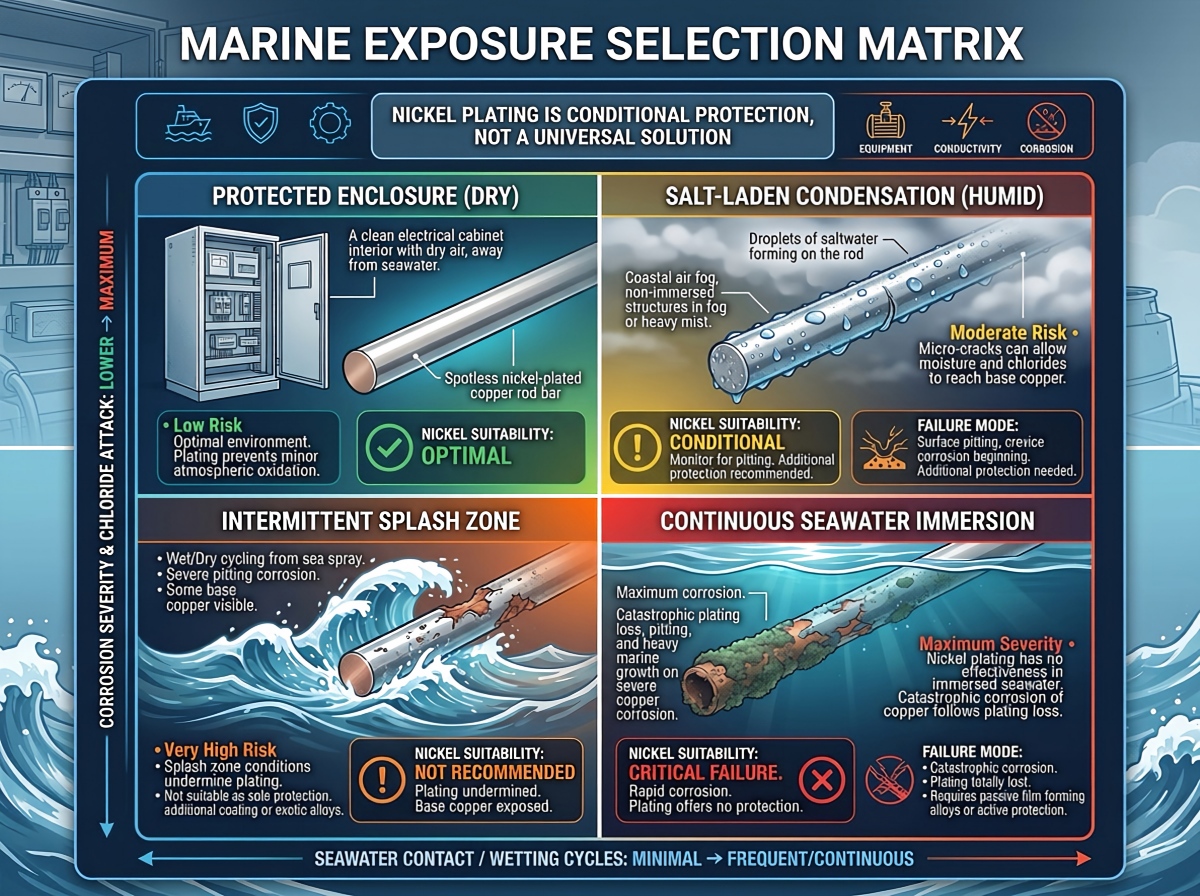
خریداری کے آرڈر کے لیے "سمندری استعمال" بہت مبہم ہے۔ آئی پی ریٹیڈ الیکٹریکل انکلوژر کے اندر موجود چھڑی کو سپلیش زون میں کرنٹ لے جانے والے حصے کی طرح ناکامی کے موڈ کا سامنا نہیں ہوتا ہے، اور نہ ہی اسے مسلسل سمندری پانی میں شافٹ کی طرح متعین کیا جانا چاہیے۔
| نمائش کی حالت | نکل چڑھایا تانبے کی چھڑی | جائزہ لینے کے لیے اہم خطرہ | RFQ کے لیے بہتر سوال |
|---|---|---|---|
| خشک یا آب و ہوا پر قابو پانے والی دیوار | اکثر ایک عملی آپشن | ہینڈلنگ نقصان، رابطہ مزاحمت اور کوٹنگ کی غیر ضروری لاگت | کیا درجہ حرارت، موجودہ اور مشترکہ ڈیزائن لاگو ہوتے ہیں؟ |
| زیادہ نمی یا نمک سے لدی گاڑھا ہونا | اکثر تشخیص کے قابل | چھید، پتلے دھبے، دراڑیں اور بغیر کوٹے ہوئے کٹے سرے | کیا گاڑھا کرنے والی نکاسی اور ایک متعین سنکنرن ٹیسٹ ہے؟ |
| وقفے وقفے سے چھڑکاؤ یا ڈیک سائیڈ کا ماحول | مشروط | کھرچنا، کنارے کا نقصان، کلورائد برقرار رکھنا اور گالوانک تعامل | سپلیش فریکوئنسی، صفائی سائیکل اور میٹنگ میٹل کیا ہے؟ |
| مسلسل ٹھہرا ہوا سمندری پانی | پہلے سے طے شدہ انتخاب نہیں ہے۔ | کوٹنگ کے نقائص، شگاف کا حملہ اور مشکل فیلڈ معائنہ | کیا اس کے بجائے الائے سنکنرن حل استعمال کیا جانا چاہئے؟ |
| بہتا ہوا سمندری پانی یا کٹاؤ-سنکنرن سروس | عام طور پر ایک اور مواد کا جائزہ لینے کی ضرورت ہوتی ہے۔ | کوٹنگ پہننا، امپنگمنٹ اور بے نقاب سبسٹریٹ | کس رفتار، درجہ حرارت، دباؤ اور ٹھوس مواد کا اطلاق ہوتا ہے؟ |
اگر برقی چالکتا غالب ضرورت ہے تو، ایک چڑھایا ہوا اعلی چالکتا تانبے کا کور معنی رکھتا ہے۔ اگر طویل مدتی سمندری پانی کی مزاحمت غالب ہے تو موازنہ کریں۔cupronickel مصنوعاتاورسمندری اور غیر ملکی سروس کے لیے تانبے نکل کے مرکبڈرائنگ کو لاک کرنے سے پہلے۔ نکل چڑھانا اور تانبے-نکل کی ملاوٹ قابل تبادلہ تفصیل نہیں ہیں۔
نکل کی وضاحت کرنے سے پہلے کاپر کور کا انتخاب کریں۔
نکل غلط سبسٹریٹ کو نہیں بچا سکتا۔ بیس راڈ اب بھی کرنٹ لے جاتا ہے، تھرمل کارکردگی کو کنٹرول کرتا ہے، مشینی صلاحیت کو چلاتا ہے اور یہ طے کرتا ہے کہ اگر کوٹنگ خراب ہو جاتی ہے تو کیا ہوتا ہے۔
بجلی کی سلاخوں اور مشینی کنڈکٹرز کے لیے، خریدار عام طور پر اعلی چالکتا کے ساتھ شروع کرتے ہیں۔خالص تانبے کے مواد کے اختیارات. فائنل گریڈ کو ڈرائنگ اور گورننگ اسٹینڈرڈ سے جوڑا جانا چاہیے نہ کہ ڈھیلے جملے جیسے "سرخ تانبا۔"
| کاپر کور | خریدار اس پر غور کیوں کرتے ہیں۔ | خریداری میں احتیاط |
|---|---|---|
| C11000 الیکٹرولائٹک ٹف پچ کاپر | اعلی برقی چالکتا، وسیع دستیابی اور واقف برقی استعمال | مزاج، چالکتا، آکسیجن سے متعلق عمل کی حدود اور قابل اطلاق ASTM/EN/JIS معیار کی تصدیق کریں۔ |
| C10200 آکسیجن فری کاپر | ایپلی کیشنز کے لیے کم آکسیجن مواد کے ساتھ اعلی چالکتا جہاں آکسیجن یا ہائیڈروجن سے متعلق رویہ اہمیت رکھتا ہے | یہ مت سمجھو کہ آکسیجن سے پاک تانبا زیادہ سمندری پانی سے مزاحم ہے۔ صحیح مواد کے معیار اور بیچ سرٹیفکیٹ کی ضرورت ہے |
| اعلی طاقت تانبے کا کھوٹ | کسی مخصوص ڈیوٹی کے لیے بہتر طاقت، نرمی یا پہننے کا رویہ | چالکتا مادی طور پر گر سکتا ہے؛ بجلی اور تھرمل جائزہ کے بغیر متبادل نہ کریں۔ |
A C11000 جعلی خالص تانبے کی چھڑیاور ایکآکسیجن سے پاک تانبے کی چھڑیدونوں ایک نکل کی تہہ کے نیچے بیٹھ سکتے ہیں، لیکن وہ ایک جیسی خریداری نہیں ہیں۔ آر ایف کیو میں درجے، معیاری، مزاج، قطر، لمبائی، سیدھا پن، چالکتا کی ضرورت اور آیا پلاٹنگ سے پہلے یا بعد میں طول و عرض کا اطلاق ہونا چاہیے۔ ASTM B187/B187M کاپر بار، بس بار، راڈ اور شکلوں کے لیے عام طور پر حوالہ دیا جانے والا تصریح ہے، لیکن معاہدے کو مطلوبہ ایڈیشن اور الائے کی حالت کی نشاندہی کرنی چاہیے۔
چالکتا: کاپر کور بھاری کام کرتا ہے۔
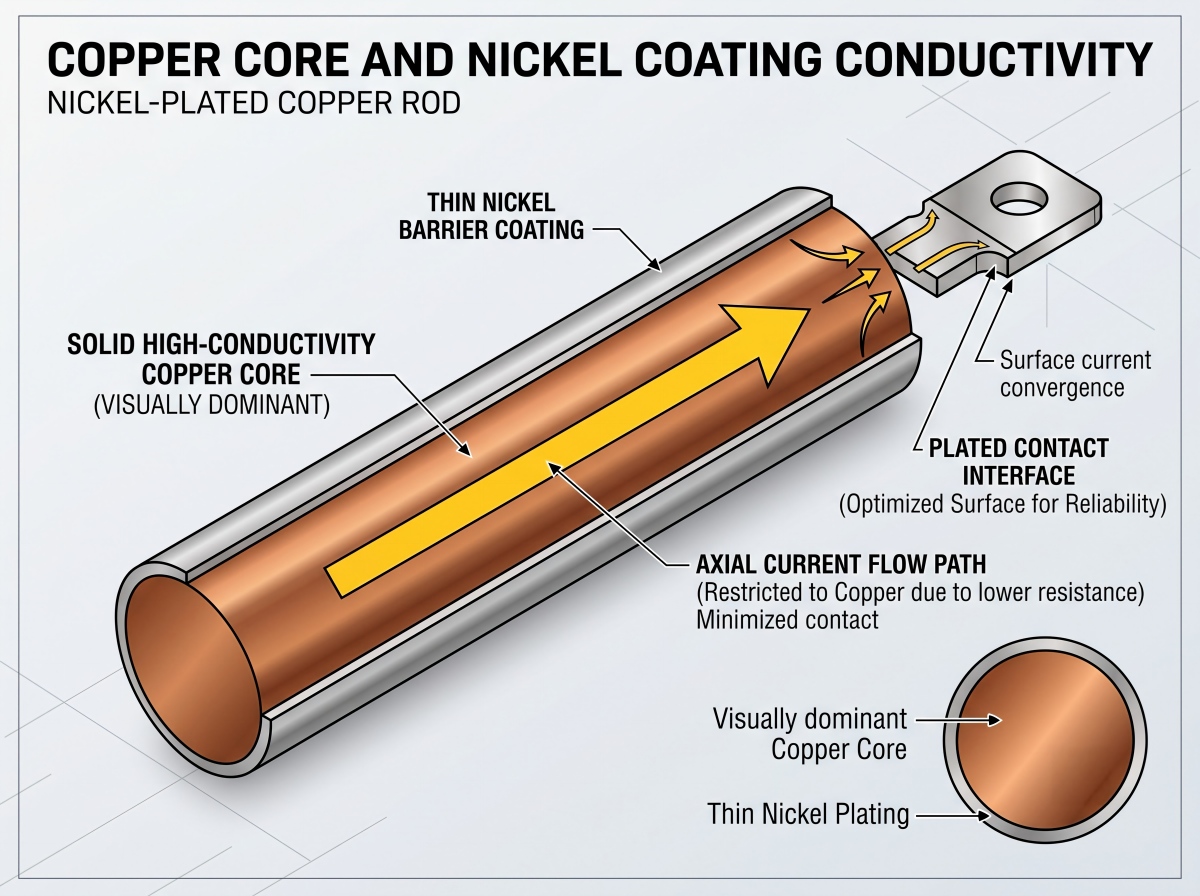
20 C پر، 100% IACS تقریباً 58 MS/m کے مساوی ہے۔ خالص نکل صرف 14 MS/m کے قریب ہے، اس قدر کا تقریباً ایک چوتھائی۔ جب تک جیومیٹری پر غور نہیں کیا جاتا یہ موازنہ خطرناک لگتا ہے: مائکرو میٹرس میں ماپا جانے والی نکل کی کوٹنگ ملی میٹر میں ماپنے والے تانبے کے کور کو گھیر لیتی ہے۔
مثال کے طور پر، جوڑوں اور درجہ حرارت کی اصلاح سے پہلے 58 MS/m پر 1 میٹر لمبی، 20 ملی میٹر قطر کے تانبے کی چھڑی کی نظریاتی مزاحمت تقریباً 55 مائیکرو اوہم ہے۔ ایک 10 مائکرو میٹر نکل کا خول اچانک چھڑی کو کم کنڈکٹیوٹی نکل کنڈکٹر میں تبدیل نہیں کرتا ہے۔ تانبے کے کور پر محوری کرنٹ کا غلبہ رہتا ہے۔
زیادہ خطرہ اکثر کنکشن میں ہوتا ہے۔ رابطے کا دباؤ، سطح کا کھردرا پن، نکل آکسائیڈ، آلودگی، ملن کا مواد، واشر ڈیزائن اور بولٹ میں نرمی مشترکہ مزاحمت کو پتلی کوٹنگ سے کہیں زیادہ منتقل کر سکتی ہے جو چھڑی کی بلک مزاحمت کو تبدیل کرتی ہے۔ اسی لیے ایک سپلائر کو چالکتا کے سوال کا جواب صرف بیس میٹل سرٹیفکیٹ کے ساتھ نہیں دینا چاہیے۔
جب درخواست ان کی ضمانت دیتی ہے تو دو مختلف چیکوں کی وضاحت کریں:
- بیس میٹل چالکتا یا مزاحمتی صلاحیت، ایک متفقہ طریقہ جیسے کہ ASTM B193 یا ایک مناسب ایڈی کرنٹ طریقہ سے ماپا جاتا ہے۔
- آخری حصہ یا مشترکہ مزاحمت، جس کی پیمائش طے شدہ رابطہ دباؤ اور درجہ حرارت پر چار ٹرمینل کیلون طریقہ سے کی جاتی ہے۔ ASTM B539 جامد برقی کنکشن کے لیے متعلقہ ہو سکتا ہے۔
کے وسیع تر موازنہ کے لیےخالص تانبے کے لیے ٹن، چاندی اور نکل چڑھانا، کوٹنگ کے انتخاب کو انٹرفیس کے فیصلے کے طور پر سمجھیں، نہ کہ آرائشی تکمیل کے فیصلے کے طور پر۔
عمل کی وضاحت کیے بغیر "نکل چڑھایا" نہ لکھیں۔
الیکٹرولیٹک نکل اور الیکٹرو لیس نکل فاسفورس مختلف ذخائر ہیں جن میں مختلف قیمت، موٹائی کی تقسیم اور برقی رویے ہوتے ہیں۔
| کوٹنگ کا راستہ | عملی فائدہ | تجارتی یا تکنیکی رگڑ |
|---|---|---|
| الیکٹرولیٹک نکل | سادہ conductive شکلوں کے لیے موثر اور بڑے پیمانے پر انجینئرنگ کوٹنگز کے لیے استعمال کیا جاتا ہے۔ | موجودہ ڈسٹری بیوشن ایج بلڈ اپ، ریسیس کو پتلا کرنے اور ریک پوائنٹ میں تغیر پیدا کر سکتی ہے۔ |
| الیکٹرولیس نکل فاسفورس | پیچیدہ جیومیٹری، بورز اور ریسیسڈ فیچرز پر زیادہ یکساں | فاسفورس مواد مزاحمت، سختی اور سنکنرن رویے کو تبدیل کرتا ہے؛ اس عمل پر عام طور پر زیادہ لاگت آتی ہے اور اس کی وضاحت ضروری ہے۔ |
ایک سادہ گول چھڑی کے لیے، الیکٹرولائٹک نکل مکمل طور پر عملی ہو سکتا ہے۔ نابینا خصوصیات اور اہم یکسانیت کے ساتھ گہری مشینی حصے کے لیے، الیکٹرو لیس نکل جائزے کا مستحق ہو سکتا ہے۔ فراہم کنندہ کو عمل کا نام دینا چاہیے۔ "نکل" کافی نہیں ہے۔
ASTM B689 اور ISO 4526 کو عام طور پر انجینئرنگ الیکٹروڈپوزیٹڈ نکل کوٹنگز کے لیے حوالہ دیا جاتا ہے۔ ASTM B733 اور ISO 4527 autocatalytic یا electroless نکل فاسفورس پر لاگو ہوتے ہیں۔ یہ معیار خریداری آرڈر پر سبسٹریٹ، کوٹنگ کی درجہ بندی، مطلوبہ موٹائی، اہم سطحوں، بعد از علاج اور قبولیت کے ٹیسٹ بتانے کی ضرورت کو ختم نہیں کرتے ہیں۔
نکل کی موٹائی کتنی ہے؟
کوئی عالمگیر سمندری موٹائی نہیں ہے۔ مندرجہ ذیل کو صرف RFQ شروع کرنے والے بینڈ کے طور پر استعمال کریں، پھر نتیجہ کو اصل نمائش اور ٹیسٹ پلان کے خلاف کوالیفائی کریں۔
| خریدار کی مخصوص کم از کم مقامی موٹائی | درخواست کی بحث شروع ہو رہی ہے۔ | اہم احتیاط |
|---|---|---|
| 2-5 مائکرو میٹر | نکل فلیش، بازی رکاوٹ یا ہینڈلنگ پرت | اسٹینڈ اسٹون شدید سمندری تحفظ کے لیے بہت کمزور بنیاد |
| 5-15 مائکرو میٹر | لائٹ ڈیوٹی یا شیلٹرڈ برقی نمائش | چھیدوں، کٹے ہوئے سروں اور سنکشیپن کی شدت کی تصدیق کریں۔ |
| 15-30 مائکرو میٹر | عام صنعتی یا نمک سے بھرے ماحول کی نمائش | اب بھی آسنجن، تسلسل اور سنکنرن قبولیت کے معیار کی ضرورت ہے۔ |
| 25-50 مائکرو میٹر | سخت سپلیش یا ہینڈلنگ کے حالات کے لیے امیدوار کی حد | ڈپازٹ تناؤ، کریکنگ، کھردرا پن، برداشت میں اضافہ اور لاگت بڑھ سکتی ہے۔ |
یہ بینڈ ضمانت نہیں ہیں۔ صحیح قدر ڈپازٹ کی قسم، متوقع پورسٹی، سبسٹریٹ فنش، جیومیٹری، ایکسپوزر کلاس، ڈیزائن لائف اور معائنہ کے طریقہ پر منحصر ہے۔ زیادہ نکل خود بخود بہتر نہیں ہے۔
زیادہ اہم بات یہ ہے کہ طلب کریں۔متعین اہم سطحوں پر کم از کم مقامی موٹائی، نہ صرف اوسط۔ ایک سپلائر ریک پوائنٹس، سروں یا سایہ دار خصوصیات کے قریب پتلی جگہوں کو چھپاتے ہوئے صحت مند اوسط کی اطلاع دے سکتا ہے۔
موٹائی بھی تیار شدہ سائز کو تبدیل کرتی ہے۔ اگر 25.000 ملی میٹر کی چھڑی کو 15 مائیکرو میٹر نکل فی سائیڈ حاصل ہوتا ہے، تو اس کا برائے نام قطر 25.030 ملی میٹر بن جاتا ہے۔ 25 ملی میٹر h6 شافٹ کے لیے، ISO 286 رواداری زون صرف 13 مائکرو میٹر چوڑا ہے۔ بغیر الاؤنس کے تیار شدہ H6 شافٹ کو پلیٹ کریں اور اس کے اسمبلی تک پہنچنے سے پہلے حصہ برداشت سے باہر ہو سکتا ہے۔
ڈرائنگ کو مندرجہ ذیل میں سے ایک بیان کرنا چاہیے:
- طول و عرض چڑھانے سے پہلے لاگو ہوتے ہیں۔
- پلاٹنگ کے بعد طول و عرض لاگو ہوتے ہیں۔
- سپلائر کو کوٹنگ کو توڑے بغیر مشین کو کم کرنا، پلیٹ، اور حتمی جہت تک ختم کرنا چاہیے۔
مشینی ترتیب اچھی کوٹنگ کو شکست دے سکتی ہے۔
RFQs کا جائزہ لینے کے میرے تجربے میں، خریدار اکثر کوٹنگ کی وضاحت کرتے ہیں اور عمل کا راستہ بھول جاتے ہیں۔ یہیں سے قابل گریز ناکامیاں شروع ہوتی ہیں۔
ایک لمبی چھڑی کو پہلے چڑھایا جائے گا اور بعد میں کاٹا جائے گا جس کے ننگے تانبے کے سرے ہوں گے۔ چڑھانے کے بعد مشینی ایک دھاگے نے کنارے کو بے نقاب کر دیا ہے۔ ایک حتمی پیسنے والا پاس نکل کو عین بیئرنگ یا سیل کرنے والی سطح سے ہٹا سکتا ہے جسے تحفظ کی ضرورت ہے۔ تیز کنارے ناہموار ڈپازٹ موٹائی کو اپنی طرف متوجہ کرتے ہیں اور ہینڈلنگ کے دوران چپ کرنا آسان ہوتا ہے۔
سمندری سنکنرن وہاں بھی توجہ مرکوز کرتا ہے جہاں ڈرائنگ عام طور پر پرسکون ہوتی ہے: گیلے خشک نمک کے ذخائر، کلیمپ کے نیچے دراڑیں، نکل پر کلورائیڈ کا گڑھا، تنصیب سے خروںچ اور سٹینلیس سٹیل، ایلومینیم یا کاربن سٹیل کے ساتھ گالوانک رابطہ۔ نکل بنیادی طور پر ایک رکاوٹ کوٹنگ ہے، قابل اعتبار قربانی کا تحفظ نہیں۔ ایک بار جب تاکنا یا کھرچنا تانبے کو بے نقاب کرتا ہے تو، الیکٹرو کیمیکل جوڑے اور سروس کی شرائط کے مطابق مقامی حملہ اور انڈر فلم کریپ تیار ہو سکتے ہیں۔
صاف کرنے والا راستہ عام طور پر ہے:
- سبسٹریٹ گریڈ اور آنے والے طول و عرض کی تصدیق کریں۔
- چھڑی کو کاٹ کر مشین کریں، بشمول سوراخ، فلیٹ، دھاگے اور چیمفر۔
- ڈیبرر کریں اور ڈرائنگ سے منظور شدہ ایج ریڈی کا اطلاق کریں۔
- ایک کنٹرول شدہ پری ٹریٹمنٹ روٹ کے تحت تانبے کی سطح کو صاف اور فعال کریں۔
- صرف مخصوص جگہوں پر ماسک لگائیں، پھر پلیٹ۔
- حتمی طول و عرض، مقامی موٹائی، آسنجن، کوریج اور برقی انٹرفیس کا معائنہ کریں۔
- حصوں کو خشک کریں اور تیار شدہ سطحوں کو کھرچنے اور کلورائیڈ کی آلودگی سے بچائیں۔
یہ ترتیب اب بھی ڈرائنگ پر منحصر ہے۔ سائبر میٹل کی عوامتانبے کی مشینی حمایتاورالیکٹروپلاٹنگ، مشینی اور معائنہ کا سامانصفحات مفید قابلیت کا سیاق و سباق فراہم کرتے ہیں، لیکن اصل ترتیب کے لیے ہر قطر، رواداری، ماسکنگ پلان اور معائنہ کے راستے کی تصدیق ہونی چاہیے۔
اس تجربے کو فلیٹ کے ساتھ مت سمجھونکل لیپت تانبے کی بس بارگول راڈ، گہرے بور یا دھاگے والے اجزاء پر یکساں چڑھانا ثابت کرتا ہے۔ جیومیٹری موجودہ تقسیم، ریک ڈیزائن اور پیمائش کے مقامات کو کنٹرول کرتی ہے۔
معائنہ: نمک کا سپرے اکیلے کوالٹی پلان نہیں ہے۔
ایک سرٹیفکیٹ جس میں کہا گیا ہے کہ "سالٹ سپرے پاس" نامکمل ہے۔ کتنے گھنٹے گزر گئے؟ ASTM B117 یا ISO 9227 کے تحت؟ کیا نمونہ نوچا، کاٹا یا برقرار رہ گیا تھا؟ کن سطحوں کا معائنہ کیا گیا؟ کیا ریک کے نشانات اور کنارے شامل تھے؟ ناکامی کے طور پر کیا شمار کیا جاتا ہے: سرخ سنکنرن، بیس تانبے کی سنکنرن، چھالے، چھلکے، داغ یا مخصوص خرابی کی جگہ؟
سالٹ سپرے کی نمائش ایک تقابلی تیز رفتار ٹیسٹ ہے۔ یہ صاف ستھرے برتن کی خدمت کے سالوں میں تبدیل نہیں ہوتا ہے۔ ایک بیان جیسا کہ "سمندر میں پانچ سال کے برابر 500 گھنٹے" کو مسترد کر دیا جانا چاہیے جب تک کہ کسی توثیق شدہ، ایپلیکیشن کے ساتھ مخصوص تعلق کی حمایت نہ ہو۔
خریداری کے آرڈر میں یہ بھی کہا جانا چاہیے کہ آیا ٹیسٹ میں اصل پرزے استعمال کیے گئے ہیں یا نمائندہ شریک پروسیس شدہ کوپن، آیا کٹے ہوئے سرے بند ہیں، اور آیا نمونے لکھے ہوئے ہیں۔ مسلسل غیر جانبدار نمک کی دھند UV، گیلے خشک سائیکلنگ، بہتے ہوئے ڈوبنے، سلفائڈز، میکانیکل نقصان، بجلی کا بوجھ یا اصل گالوانک جوڑے کو دوبارہ پیدا نہیں کرتی ہے۔
| معائنہ کا سامان | خریدار کو کیا درخواست کرنی چاہئے۔ | یہ کیوں اہمیت رکھتا ہے۔ |
|---|---|---|
| بنیادی مواد | MTC گریڈ، حالت اور قابل اطلاق معیار دکھا رہا ہے۔ | کوٹنگ کے نیچے موصل کی تصدیق کرتا ہے۔ |
| طول و عرض | اہم خصوصیات کے لیے پلیٹنگ سے پہلے اور بعد میں رپورٹ | کوٹنگ کی نشوونما کو فٹ برداشت کو توڑنے سے روکتا ہے۔ |
| کوٹنگ کی موٹائی | متعین پوائنٹس پر کم از کم مقامی ریڈنگ؛ ASTM B568/ISO 3497 XRF یا دوسرا متفقہ طریقہ | اوسط موٹائی کمزور مقامات کو چھپا سکتی ہے۔ |
| چپکنے والی | ایک ممکنہ حوالہ کے طور پر ASTM B571 کے ساتھ، ٹیسٹ کے طریقے سے اتفاق کیا گیا۔ | خراب پری ٹریٹمنٹ بصری جانچ میں ظاہر نہیں ہوسکتی ہے۔ |
| پوروسیٹی اور کوریج | اہم سطحوں، سروں، ریک پوائنٹس اور قبولیت کی سطح کی وضاحت کی گئی ہے۔ | چھوٹے نقائص کلورائڈ سروس میں تانبے کو بے نقاب کر سکتے ہیں |
| سنکنرن ٹیسٹ | طریقہ، مدت، نمونے کی تیاری اور مقصدی قبولیت کا معیار | فراہم کنندہ کے نتائج کا موازنہ کرتا ہے۔ |
| الیکٹریکل ٹیسٹ | بنیادی چالکتا کے علاوہ حتمی رابطہ یا جزوی مزاحمت جہاں ضرورت ہو۔ | انٹرفیس کی کارکردگی سے مادی معیار کو الگ کرتا ہے۔ |
| ٹریس ایبلٹی | پلیٹنگ بیچ اور معائنہ کے ریکارڈ سے منسلک حرارت/لاٹ شناخت | کاغذی کارروائی کو ڈیلیور شدہ سلاخوں سے آزاد تیرنے سے روکتا ہے۔ |
XRF موٹائی کی جانچ مفید ہو سکتی ہے، لیکن پیمائش کا منصوبہ ایک سے زیادہ پرکشش نمبروں کی اہمیت رکھتا ہے۔ خمیدہ چھڑی کی سطحوں کو مناسب انسٹرومنٹ کیلیبریشن اور جیومیٹری کنٹرول کی ضرورت ہوتی ہے۔ پوائنٹس کی وضاحت کریں: مرکز، ہر ایک سرے کے قریب، گھڑی کی کئی پوزیشنیں، ریک ایریا، مشینی منتقلی اور کوئی بھی خصوصیت۔ اہلیت یا تنازعات کے حل کے لیے، ASTM B487/ISO 1463 کراس سیکشنل مائیکروسکوپی یا ایک متفقہ شریک عمل شدہ گواہ کوپن کو جائز قرار دیا جا سکتا ہے۔
سپلائر کی اسناد سیاق و سباق فراہم کرتی ہیں، بیچ کی قبولیت نہیں۔ جائزہ لیںسائبر میٹل کا سرٹیفکیٹ صفحہMTC سے الگ، پلیٹنگ سرٹیفکیٹ اور اصل کھیپ کے لیے درکار معائنہ رپورٹ۔
فراہم کنندہ کا انتخاب: پوچھیں کہ کوٹیشن کیا نہیں کہتا
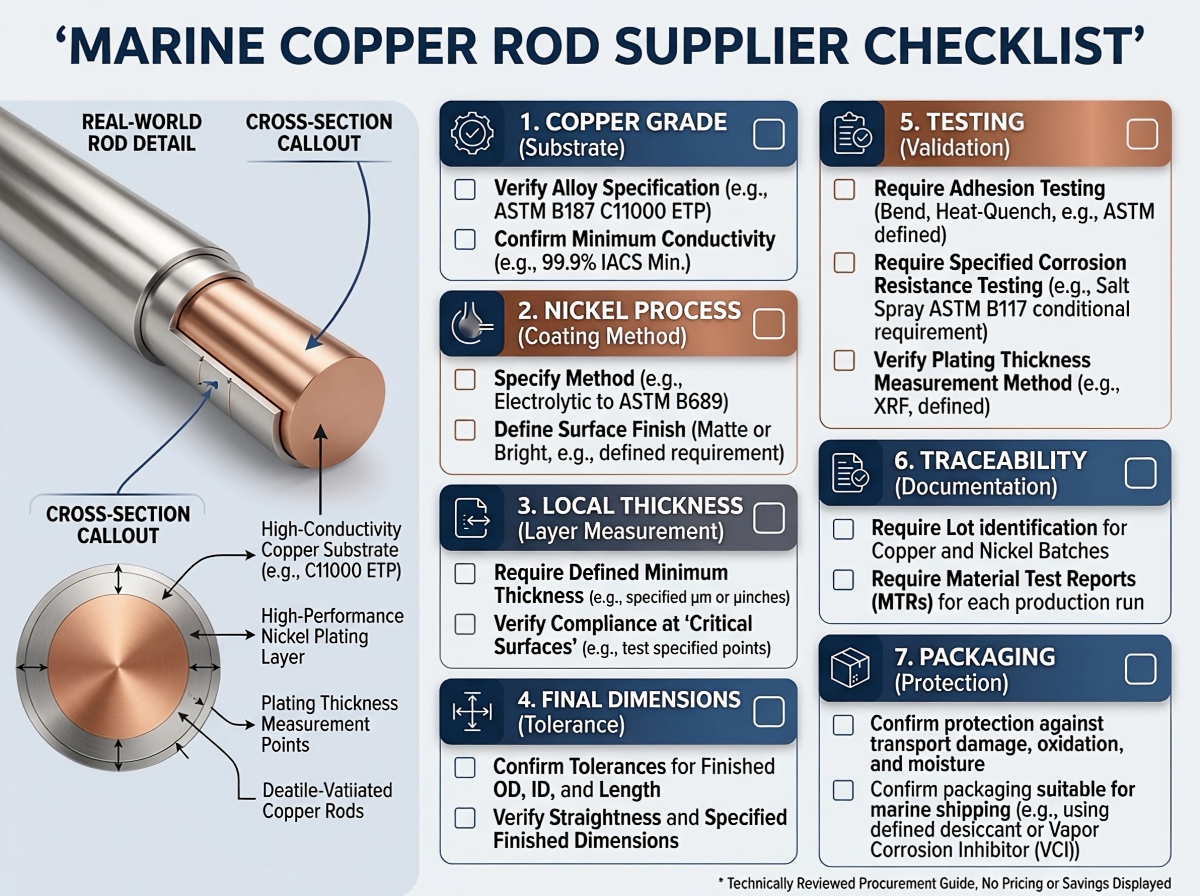
سب سے سستا سپلائر اکثر سب سے سستا لگتا ہے کیونکہ مشکل تقاضے اقتباس سے غائب ہیں۔ یونٹ کی قیمتوں کا موازنہ کرنے سے پہلے، یہ سات سوالات پوچھیں:
- کون سا تانبے کا درجہ اور معیار شامل ہے؟"خالص تانبا" ایک مکمل جواب نہیں ہے۔
- کون سے نکل کے عمل کا حوالہ دیا جاتا ہے؟الیکٹرولیٹک نکل اور الیکٹرو لیس نکل فاسفورس کو ایک مبہم لائن آئٹم کا اشتراک نہیں کرنا چاہئے۔
- کیا موٹائی اوسط یا کم از کم مقامی کے طور پر بیان کی گئی ہے؟اہم سطحوں اور پیمائش کے مقامات کی درخواست کریں۔
- کیا سروں، دھاگوں، سوراخوں اور ریک کے نشانات کو ڈھانپ لیا گیا ہے یا اسے بے نقاب کے طور پر قبول کیا گیا ہے؟جواب کو ڈرائنگ پر لگائیں۔
- کیا پلاٹنگ سے پہلے یا بعد میں طول و عرض کی ضمانت ہے؟رواداری کے اسٹیک میں کوٹنگ کی تعمیر کو شامل کریں۔
- کون سے معائنہ اور لاٹ سیمپلنگ کے قواعد شامل ہیں؟پروٹو ٹائپ رپورٹ خود بخود ہر پروڈکشن لاٹ کو کنٹرول نہیں کرتی ہے۔
- تیار شدہ سطحوں کو کیسے پیک اور بھیج دیا جائے گا؟نکل ننگی کاپر آکسائڈ فلم سے زیادہ سخت ہے، لیکن رگڑ اور کلورائڈ سے آلودہ نمی اب بھی ڈیلیور شدہ حالت کو نقصان پہنچا سکتی ہے۔
ایک سنجیدہ سپلائر کو بنیادی مواد کی لاگت، مشینی، چڑھانا، معائنہ اور پیکیجنگ کو الگ کرنے میں آرام دہ ہونا چاہئے۔ اگر ہر تکنیکی سوال کا ایک ہی جواب ملتا ہے - "کوئی مسئلہ نہیں" - کوٹیشن کے پیچھے شاید کوئی کنٹرول شدہ عمل نہیں ہے۔
زمین کی کل لاگت: نکل چڑھانا سطح کے رقبے کے لحاظ سے قیمت ہے۔
نکل چڑھایا تانبے کی چھڑی کا موازنہ صرف فی کلوگرام قیمت سے نہ کریں۔ تانبا بڑے پیمانے پر بڑے پیمانے پر خریدا جاتا ہے۔ چڑھانے کا کام سطح کے رقبے، ڈپازٹ کی موٹائی، ریک لوڈنگ، ماسکنگ، سطح کی تیاری اور معائنہ کے ذریعے چلتا ہے۔
ایک لمبی گول چھڑی کے لیے، سروں کو نظر انداز کرتے ہوئے، سطح کا رقبہ فی یونٹ ماس تقریباً ہے:
سطح کا رقبہ فی کلوگرام = 4 / (تانبے کی کثافت x چھڑی کا قطر)
تقریباً 8,960 kg/m3 کی تانبے کی کثافت کا استعمال کرتے ہوئے:
- 20 ملی میٹر کی چھڑی میں تقریباً 0.0223 m2 پس منظر کی سطح فی کلوگرام ہوتی ہے۔
- 10 ملی میٹر کی چھڑی میں تقریباً 0.0446 m2 فی کلو گرام ہوتا ہے۔
10 ملی میٹر کی چھڑی فی کلوگرام سطح کے رقبے سے تقریباً دوگنا لے جاتی ہے۔ اس لیے صرف وزن پر مبنی اقتباس حقیقی تبادلوں کی لاگت کو بگاڑ سکتا ہے۔
اس کے بجائے یہ تجارتی ماڈل استعمال کریں:
زمین کی کل لاگت = تانبے کی بنیاد + تبدیلی + مشینی پیداوار میں نقصان + چڑھانا + معائنہ + پیکیجنگ + مال بردار اور ڈیوٹی + ناکامی کا خطرہ
ایک فرضی بیچ پر غور کریں جس کا حوالہ دیا گیا ہے "10 مائکرو میٹر اوسط" اور کوئی مقامی کم از کم نہیں۔ آسانی سے پیمائش کرنے والا مرکز 14 مائیکرو میٹر تک پہنچ جاتا ہے، جب کہ ریک سے ملحقہ علاقے 4 مائیکرو میٹر تک آتے ہیں۔ فراہم کنندہ اوسط کا دفاع کر سکتا ہے۔ خریدار اب بھی سنکنرن کے خطرے کا مالک ہے۔ متعین مقامی ریڈنگز اور بیچ ٹریس ایبلٹی کے ساتھ قدرے زیادہ یونٹ قیمت سستا آرڈر ہو سکتا ہے۔
RFQ میں کیا ڈالنا ہے۔
ایک سپلائر کو اسی پروڈکٹ کا حوالہ دینے کے لیے کافی معلومات بھیجیں جس کی آپ منظوری دینا چاہتے ہیں:
- تانبے کا درجہ، مساوی معیار اور مزاج
- چھڑی کا قطر، لمبائی، سیدھا پن، گول پن اور مقدار
- اہم جہتوں اور رواداری کے ساتھ ڈرائنگ
- سمندری نمائش: انکلوژر، گاڑھا ہونا، سپلیش، وسرجن، درجہ حرارت اور صفائی کا چکر
- نکل کا عمل: الیکٹرولائٹک یا الیکٹرو لیس نکل فاسفورس
- کم از کم مقامی کوٹنگ کی موٹائی اور اہم سطحیں۔
- مکمل یا منتخب چڑھانا، بشمول سرے، دھاگے، سوراخ اور ماسکنگ
- سطح کی کھردری اور ظاہری شکل کی حدیں جہاں فعال ہوں۔
- چالکتا، حتمی مزاحمت یا رابطہ مزاحمت کی ضرورت
- موٹائی، آسنجن، porosity اور سنکنرن ٹیسٹ کے طریقے
- MTC، چڑھانا سرٹیفکیٹ، معائنہ رپورٹ اور ٹریس ایبلٹی کی ضروریات
- نمونہ کی منظوری، لاٹ ڈیفینیشن اور تھرڈ پارٹی انسپیکشن کی ضرورت ہے۔
- پیکنگ کا طریقہ، منزل کا ملک، انکوٹرم اور مطلوبہ آمد کی تاریخ
پروجیکٹ کے مخصوص جائزے کے لیے،میرین کاپر راڈ RFQ کے لیے سائبر میٹل سے رابطہ کریں۔ڈرائنگ اور نمائش کے حالات کے ساتھ۔ موجودہ سٹاک، کم از کم آرڈر، پروسیسنگ فزیبلٹی، ٹیسٹ کے دائرہ کار اور ڈیلیوری کے شیڈول کی تصدیق ویب سائٹ کے صفحے سے فرض کرنے کی بجائے اصل تفصیلات کے خلاف ہونی چاہیے۔
نیچے کی لکیر
نکل چڑھایا ہوا تانبے کی چھڑی سمندری برقی نظاموں میں اس وقت اپنا مقام حاصل کرتی ہے جب ڈیزائن کو ایک اعلی چالکتا کاپر کور اور مرطوب یا نمک سے بھرے ماحول کی نمائش میں زیادہ مستحکم سطح کی ضرورت ہوتی ہے۔ یہ ایک پرخطر شارٹ کٹ بن جاتا ہے جب "سمندری" کا استعمال مسلسل ڈوبنے، کوٹنگ کے نقصان، بے نقاب کٹ سروں یا غیر متعینہ معائنہ کے منصوبے کو پورا کرنے کے لیے کیا جاتا ہے۔
پہلے تانبے کا کور منتخب کریں۔ نمائش کی وضاحت کریں۔ نکل کے عمل اور کم از کم مقامی موٹائی کی وضاحت کریں۔ چڑھانے کے بعد تیار شدہ طول و عرض کا حساب لگائیں۔ پھر سپلائر کو قابل قبول قبولیت کے معیار کے ساتھ اہل بنائیں۔
میں ہمیشہ سائبر میٹل کی مصنوعات کی مکمل رینج کا ذکر کرنا چاہتا ہوں، اور اس ویب سائٹ کو استعمال کرتا ہوں۔https://www.cymbermetal.com/ان کے بارے میں مزید جاننے کے لیے۔
اکثر پوچھے گئے سوالات
پہلے سے طے شدہ نہیں۔ نکل چڑھانا مرطوب، نمک سے بھرے یا وقفے وقفے سے چھڑکنے والے ماحول میں تانبے کی چھڑی کی حفاظت کر سکتا ہے، لیکن مسلسل سمندری پانی خرابی، دراڑ، کھرچنے اور معائنہ کے خطرات کو بڑھاتا ہے۔ ڈوبے ہوئے یا بہتے سمندری پانی کے لیے، الائے کے ذریعے کے اختیارات کا موازنہ کریں جیسے کپرونکل یا نکل ایلومینیم کانسی اور مواد کو منتخب کرنے سے پہلے رفتار، درجہ حرارت، دباؤ، میٹنگ دھاتوں اور مکینیکل بوجھ کی تصدیق کریں۔
ایک ملی میٹر پیمانے پر تانبے کے کور کی محوری چالکتا تانبے پر حاوی رہتی ہے کیونکہ نکل کی تہہ صرف مائکرو میٹر موٹی ہوتی ہے۔ تاہم، نکل میں تانبے کے مقابلے بہت کم چالکتا ہے، اور چڑھایا رابطہ انٹرفیس مشترکہ مزاحمت کو متاثر کر سکتا ہے۔ بیس میٹل چالکتا کی وضاحت کریں اور، اہم کنکشن کے لیے، آخری حصے یا جوائنٹ پر چار ٹرمینل مزاحمتی ٹیسٹ۔
کوئی واحد سمندری موٹائی نہیں ہے۔ ممکنہ RFQ شروع کرنے والے بینڈز شیلٹرڈ ڈیوٹی کے لیے 5-15 مائیکرو میٹر، نمک سے بھرے ماحول کے لیے 15-30 مائیکرو میٹر، اور سخت سپلیش یا ہینڈلنگ کے حالات کے لیے 25-50 مائیکرو میٹر ہیں۔ حتمی کم از کم مقامی موٹائی کو ڈپازٹ کی قسم، جیومیٹری، پوروسیٹی، کھرچنے، نمائش اور ڈیزائن کی زندگی کی عکاسی کرنی چاہیے۔ اہم سطحوں اور پیمائش کے مقامات بیان کریں؛ اکیلے اوسط موٹائی پر انحصار نہ کریں.
نہ ہی خود بخود بہتر ہے۔ الیکٹرولیٹک نکل سادہ ترسیلی شکلوں کے لیے عملی ہے لیکن موجودہ تقسیم کے ساتھ مختلف ہو سکتا ہے۔ الیکٹرولیس نکل فاسفورس پیچیدہ جیومیٹری پر زیادہ یکساں کوریج دیتا ہے، جبکہ فاسفورس کا مواد مزاحمت، سختی اور سنکنرن رویے کو تبدیل کرتا ہے۔ جیومیٹری، برقی انٹرفیس، سنکنرن کی ضرورت اور کل لاگت کے مطابق عمل کا انتخاب کریں۔
کوئی قابل دفاع آفاقی تبدیلی نہیں ہے۔ ASTM B117 اور ISO 9227 سالٹ اسپرے ٹیسٹ تیز رفتار تقابلی طریقے ہیں نہ کہ براہ راست سروس لائف گھڑیاں۔ RFQ کو طریقہ، مدت، نمونے کی حالت، واقفیت اور ناکامی کے معیار کی وضاحت کرنی چاہیے، پھر زندگی کی پیشین گوئی کے لیے فیلڈ ہسٹری یا ایپلیکیشن کی مخصوص توثیق کا استعمال کریں۔
بیس میٹریل ایم ٹی سی، پلیٹنگ سرٹیفکیٹ، ڈائمینشنل رپورٹ، متفقہ مقامات پر کوٹنگ کی موٹائی کی ریڈنگ، مخصوص ہونے پر چپکنے یا پوروسیٹی کے نتائج، سنکنرن ٹیسٹ کی رپورٹ، جہاں ضرورت ہو حتمی الیکٹریکل ٹیسٹ، اور ہیٹ/لاٹ ٹو پلیٹنگ بیچ ٹریس ایبلٹی کی درخواست کریں۔ اکیلے سپلائر سرٹیفکیٹ یہ ثابت نہیں کرتے کہ ڈیلیور کردہ بیچ نے خریداری کے آرڈر کو پورا کیا۔
پوسٹ ٹائم: اگست 09-2026