
اشاعت کی تاریخ: 6 نومبر 2026
مصنف: Hu Yanwei، سائبر میٹل ٹیکنیکل ماہر
"ٹن چڑھایا" ایک مکمل ڈرائنگ کی ضرورت نہیں ہے۔ نہ ہی "نکل چڑھایا" ہے۔ اگر آپ کا RFQ کہتا ہے کہ یہ سب ہے تو، دو سپلائرز مختلف کوٹنگ سسٹمز کا حوالہ دے سکتے ہیں اور دونوں کو یقین ہے کہ انہوں نے تصریح کو پورا کیا ہے۔ ایک مفیدتانبے کی بس بار چڑھاناموازنہ مشترکہ، خدمت کے ماحول اور قبولیت کے معیار سے شروع ہوتا ہے، نہ کہ تیار شدہ بار کے رنگ سے۔
فوری جواب:قابل برقی رابطے کی سطحوں اور عام اندرونی سنکنرن تحفظ کے لیے ٹن چڑھانا کا اندازہ کریں۔ انجینرنگ نکل کا اندازہ کریں جہاں متعین لباس، سنکنرن یا دیگر فنکشنل کوٹنگ کی خصوصیات تصریح کو آگے بڑھاتی ہیں۔ نہ ہی عالمی طور پر بہتر ہے۔ خریداروں کو قیمتوں کا موازنہ کرنے سے پہلے کاپر سبسٹریٹ، مکمل کوٹنگ اسٹیک، کم از کم مقامی موٹائی، اہم سطحیں، تیار شدہ طول و عرض اور مشترکہ توثیق کے تقاضوں کی وضاحت کرنی چاہیے۔
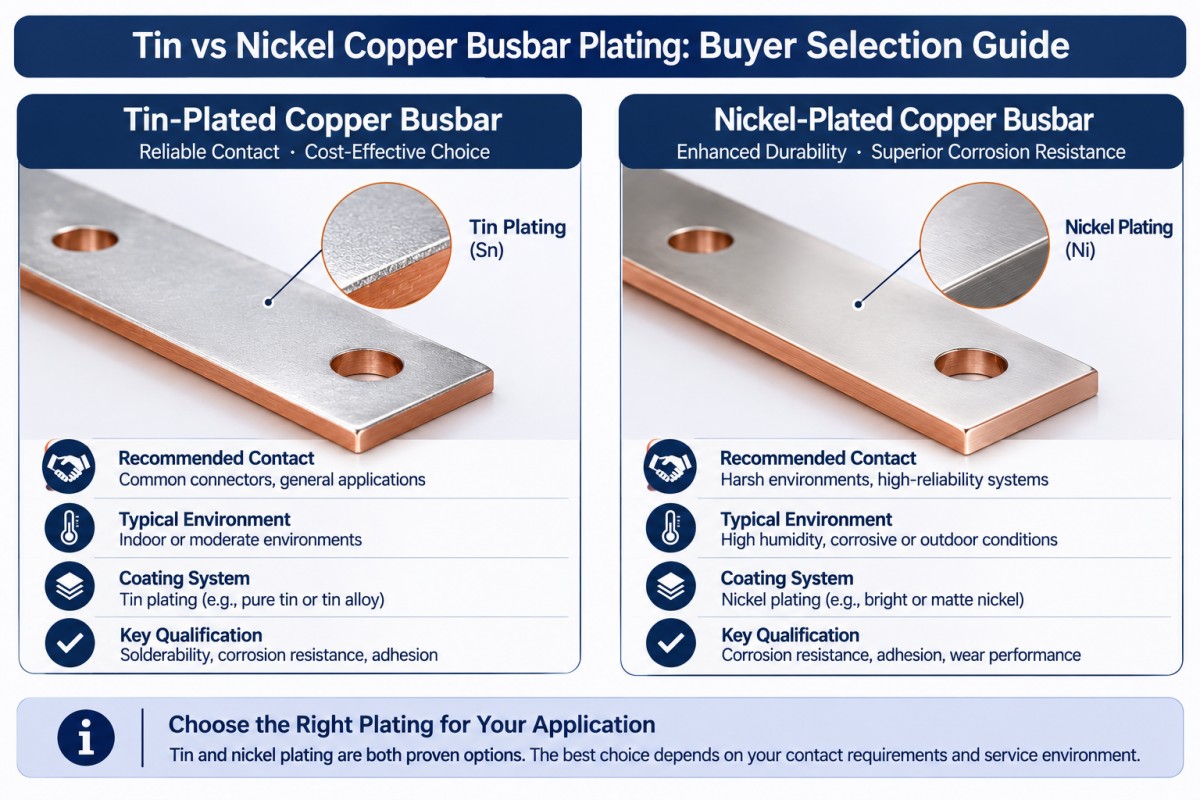
ٹن بمقابلہ نکل کاپر بس بار چڑھانا: اصل میں کیا تبدیلیاں آتی ہیں؟
ختم سطح کے نظام کو تبدیل کرتا ہے؛ یہ کنڈکٹر ڈیزائن کو تبدیل نہیں کرتا ہے۔ کاپر گریڈ، کراس سیکشن اور آپریٹنگ حالات اب بھی ان کی اپنی وضاحتیں کی ضرورت ہے. منظور شدہ کے ساتھ شروع کریں۔خالص تانبے کے مواد کے اختیارات، پھر مل کر کوٹنگ اور کنکشن کا اندازہ لگائیں۔
| خریدار کا سوال | ٹن چڑھایا تانبے کا بس بار | نکل چڑھایا تانبے کا بس بار |
|---|---|---|
| اس ختم کا اندازہ کیوں؟ | ٹن کوٹنگز برقی رابطے کی سطحوں، سنکنرن سے تحفظ اور سولڈر ایبلٹی کے لیے استعمال ہوتی ہیں۔ | انجینئرنگ نکل ملعمع کاری کو فنکشنل خصوصیات بشمول پہن اور سنکنرن مزاحمت کے لیے مخصوص کیا گیا ہے۔ |
| کوٹنگ کی تفصیل میں کیا کہنا چاہیے؟ | جمع کرنے کا راستہ، ٹن ختم کرنے کی قسم، اگر ضرورت ہو تو انڈر پلیٹ، موٹائی اور کوریج | الیکٹروپلیٹڈ نکل یا الیکٹرو لیس نکل فاسفورس، ڈپازٹ کی ضروریات، موٹائی اور کوریج |
| بجلی کی توثیق کی کیا ضرورت ہے؟ | اصل ملاوٹ کی سطح، اسمبلی کا طریقہ اور مشترکہ کارکردگی | اصل ملن کی سطح، اسمبلی کا طریقہ اور مشترکہ کارکردگی؛ سختی کم رابطے کی مزاحمت کا ثبوت نہیں ہے۔ |
| ناقص خریداری کا شارٹ کٹ کیا ہے؟ | فرض کریں کہ کوئی چمکدار ٹن فنش ایپلی کیشن کے لیے موزوں ہے۔ | فرض کریں کہ نکل خود بخود اعلی اسمبلی درجہ حرارت کی درجہ بندی یا بہتر مشترکہ کارکردگی فراہم کرتا ہے۔ |
ASTM B545 الیکٹروڈپوزٹڈ ٹن کوٹنگز کو ایڈریس کرتا ہے۔ ASTM B689 الیکٹروپلیٹڈ انجینئرنگ نکل کوٹنگز کو ایڈریس کرتا ہے۔ وہ مختلف کوٹنگ سسٹم کی وضاحت کرتے ہیں، نہ کہ چاندی کے رنگ کی سطح کے لیے قابل تبادلہ لیبل۔ کوئی بھی معیار اکیلے بس بار اسمبلی کی موجودہ درجہ بندی قائم نہیں کرتا ہے۔
خریداروں کو ٹن پلیٹڈ کاپر بس بارز پر کب غور کرنا چاہیے؟
رابطہ فنکشن کی وضاحت کریں، نہ صرف ظاہری شکل
ٹن کوٹنگز کا استعمال کم رابطہ مزاحمتی سطح فراہم کرنے کے لیے کیا جاتا ہے، لیکن کوٹنگ کا عہدہ آپ کے جمع شدہ جوائنٹ کی مزاحمت کی ضمانت نہیں دیتا۔ میٹنگ ٹرمینل کی تکمیل، رابطہ جیومیٹری اور منظور شدہ اسمبلی کے طریقہ کار کو بیان کریں۔
عام اندرونی نمائش کے لیے، ASTM B545 ٹن کو تانبے پر حفاظتی کے طور پر بیان کرتا ہے۔ یہ انتباہ بھی کرتا ہے کہ کوٹنگ کی بندش سنکنرن کی اجازت دے سکتی ہے، خاص طور پر مرطوب حالات میں۔ انڈور استعمال کے مفروضے کو گاڑھا ہونا، آؤٹ ڈور ایکسپوزر یا کیمیکل سروس تک بغیر جائزہ کے توسیع نہ کریں۔
کے لیےسوئچ گیئر کے لیے ٹن چڑھایا تانبے کی بس باررابطہ پیڈز کی شناخت کریں اور وضاحت کریں کہ آیا جزو بولٹڈ لنک، سولڈرڈ کنکشن یا کوئی اور کوالیفائیڈ ڈیزائن ہے۔ قبولیت کے منصوبے کو اس فنکشن کی پیروی کرنی چاہئے۔
ٹن کے پگھلنے والے نقطہ کو مسلسل آپریٹنگ درجہ حرارت کی درجہ بندی میں تبدیل نہ کریں۔ مکمل اسمبلی کو اپنی حرارتی حدود اور توثیق کی ضرورت ہے۔
تکمیل کی قسم اور متعلقہ قابل اعتماد خطرات کا جائزہ لیں۔
اگر کوئی منظور شدہ تصریح میٹ ٹن، روشن ٹن یا کسی اور اجازت یافتہ فنش کو ممتاز کرتی ہے تو خریداری کے آرڈر میں اس امتیاز کو محفوظ رکھیں۔ کسی کاسمیٹک ترجیح کو خاموشی سے کوٹنگ کے عمل کو تبدیل نہ ہونے دیں۔
ٹن وِسکرز بھی درخواست کے مخصوص جائزے کے مستحق ہیں۔ NASA ٹن فنشز سے کنڈکٹیو وِسکر کی نمو اور قریب سے فاصلے والے کنڈکٹرز کے درمیان شارٹ سرکٹ کے نتیجے میں ہونے والے خطرے کو دستاویز کرتا ہے۔ جہاں آلات سے متعلق ہو، ذمہ دار انجینئر سے منظور شدہ تکمیل اور تخفیف کے تقاضوں کے لیے پوچھیں۔ یہ ایک خطرے کی تشخیص ہے، ہر ٹن چڑھایا پاور بس بار کو مسترد کرنے کی وجہ نہیں ہے۔
خریداروں کو نکل پلیٹڈ کاپر بس بارز پر کب غور کرنا چاہیے؟
وضاحت کریں کہ آپ کا مطلب کون سا نکل عمل ہے۔
الیکٹروپلیٹڈ انجینئرنگ نکل اور الیکٹرو لیس نکل فاسفورس ایک جیسی کوٹنگ نہیں ہیں۔ ASTM B733 مؤخر الذکر کا احاطہ کرتا ہے۔ اس کی خصوصیات فاسفورس کے مواد اور بعد میں گرمی کے علاج پر منحصر ہے۔ اکیلے "نکل چڑھانا" بہت زیادہ کھلا چھوڑ دیتا ہے۔
جائزہ لیتے وقتنکل لیپت تانبے کے بس بار کے اختیاراتمنظور شدہ عمل اور مطلوبہ ڈپازٹ پراپرٹیز کی وضاحت کریں۔ کوٹیشن قبول کرنے سے پہلے سپلائر سے مجوزہ کوٹنگ اسٹیک کی شناخت کرنے کو کہیں۔
رابطہ انٹرفیس کی الگ سے تصدیق کریں۔
انجینئرنگ نکل اس وقت متعلقہ ہو جاتی ہے جب ڈرائنگ میں مقررہ لباس، بوجھ برداشت کرنے، سنکنرن یا گرمی کی پیمائش کرنے والی خصوصیات کی ضرورت ہوتی ہے۔ ان ضروریات کے لیے ڈپازٹ کے لیے مخصوص تصریح کی ضرورت ہوتی ہے، نہ کہ یہ دعویٰ کہ نکل ہر سخت ماحول کے لیے موزوں ہے۔
پہننے کی مزاحمت، سنکنرن کا رویہ اور برقی رابطے کی کارکردگی الگ الگ سوالات ہیں۔ ایک کے لیے منتخب کردہ کوٹنگ خود بخود دوسروں کو مطمئن نہیں کرتی ہے۔
کیا جوائنٹ مخصوص ڈیوٹی سائیکل کے بعد اجازت شدہ مزاحمت اور درجہ حرارت میں اضافے کی حد کے اندر رہے گا؟ اصل میٹنگ ختم، ہارڈ ویئر اور اسمبلی کے حالات کا استعمال کرتے ہوئے نمائندہ جوڑوں سے ثبوت کی ضرورت ہے. ظاہری شکل یا کوٹنگ کی سختی کو متبادل کے طور پر قبول نہ کریں۔
خریداروں کو بس بار پلیٹنگ کی موٹائی کی وضاحت کیسے کرنی چاہیے؟
متفقہ پیمائش اور قبولیت کے طریقہ کار کے ساتھ، متعین سطحوں پر مطلوبہ موٹائی کی وضاحت کریں۔ الگ تھلگ نوٹ سے پرہیز کریں جیسے کہ "5 مائیکرو میٹرز چڑھانا" جس سے سپلائر کو اندازہ ہو جائے کہ آیا اس کا مطلب برائے نام موٹائی، بیچ اوسط یا کم از کم مقامی قدر ہے۔
مکمل اسٹیک اور اہم سطحوں کی وضاحت کریں۔
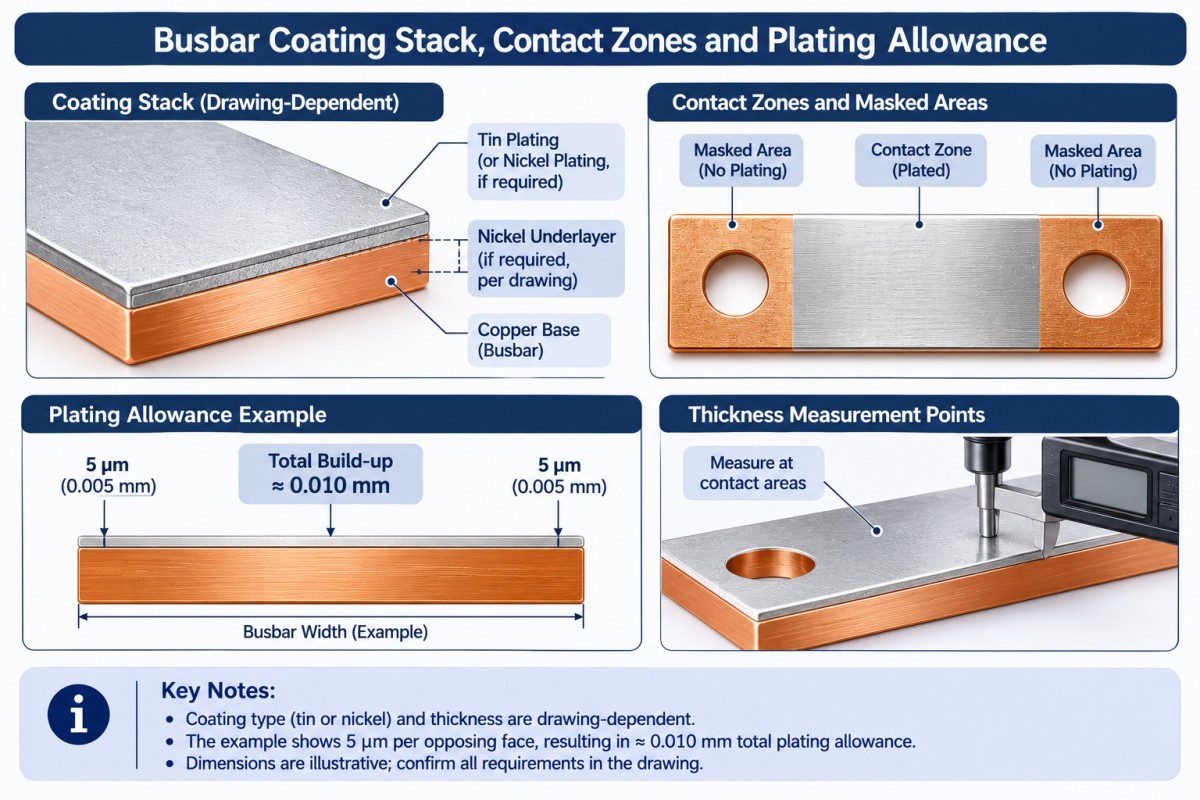
ہر پرت کے لیے، ریاستی مواد، مطلوبہ موٹائی یا رینج، اور یہ کہاں لاگو ہوتا ہے۔ اگر ٹن کے نیچے نکل انڈر پلیٹ کی ضرورت ہو تو اسے واضح طور پر دکھائیں۔ یہ مت سمجھیں کہ یہ شامل ہے، اور انجینئرنگ کی منظوری کے بغیر متعارف نہ کروائیں۔
کانٹیکٹ پیڈز، کوٹڈ اور ماسکڈ زونز، ہول بورز، تھریڈز، کناروں اور اجازت یافتہ ریک سے رابطہ کرنے والے مقامات کو نشان زد کریں۔ ڈرائنگ پر معائنہ پوائنٹس کی شناخت کریں. آسانی سے پہنچنے والے فلیٹ ایریا پر پڑھنا کسی غیر ناپے ہوئے اہم رابطہ والے علاقے کے لیے کھڑا نہیں ہونا چاہیے۔
یہ بتائیں کہ آیا طول و عرض پلاٹنگ سے پہلے یا بعد میں لاگو ہوتے ہیں۔
کی ایک مثالی کوٹنگ کی موٹائی پر غور کریں۔ہر مخالف چہرے پر 5 مائکرو میٹر. یکساں جمع کرنے میں تقریبا اضافہ ہوتا ہے۔0.010 ملی میٹرمجموعی طول و عرض تک. ایک سوراخ کے مخالف اطراف میں ایک ہی مثالی موٹائی اس کے قطر کو تقریباً کم کر دے گی۔0.010 ملی میٹر.
یہ جیومیٹری ہے، تجویز کردہ موٹائی یا عمل کی صلاحیت کی ضمانت نہیں۔ اصل جمع اور رسائی کا جائزہ لیا جانا چاہیے۔ اس کے باوجود، یہ بتاتا ہے کہ کیوں ایک سخت فٹ جو چڑھانے سے پہلے گزر جاتا ہے بعد میں ناکام ہو سکتا ہے۔
استعمال کریں۔تانبے کے اجزاء کی مشینی جائزہتیار شدہ طول و عرض، مشینی الاؤنس اور عمل کی ترتیب پر اتفاق کرنا۔ آنے والے معائنے کے دوران گمشدہ الاؤنس دریافت نہ کریں۔
چڑھانے سے پہلے اور بعد میں کیا ہونا چاہئے؟
آرڈر جاری کرنے سے پہلے مینوفیکچرنگ کی ترتیب پر اتفاق کریں۔ تیار شدہ من گھڑت حصوں کے لیے ایک مجوزہ راستہ کٹنگ، ہول میکنگ، ڈیبرنگ اور فارمنگ ہے، اس کے بعد صفائی، چڑھانا اور حتمی معائنہ۔ اصل راستہ ڈرائنگ اور کوٹنگ کی ضروریات سے مماثل ہونا چاہیے۔
پہلے سے تیار شدہ اسٹاک ایک مختلف راستہ ہے۔ اگر کاٹنا یا بنانا پلیٹنگ کے بعد ہوتا ہے، تو واضح طور پر بے نقاب کٹے ہوئے کناروں، سوراخوں، موڑنے والے علاقوں اور کسی بھی ضروری مرمت یا دوبارہ کوٹنگ کا پتہ لگائیں۔ "پلے ہوئے تانبے سے بنا" کا مطلب یہ نہیں ہے کہ ہر تیار شدہ سطح لیپت ہے۔
کے لیےاپنی مرضی کے مطابق تانبے کی بس بار کی تعمیران کارروائیوں کی نشاندہی کریں جنہیں حتمی تکمیل سے پہلے مکمل کیا جانا چاہیے۔ منظوری کے بعد شامل کیا گیا ایک نیا سوراخ کوٹنگ کوریج کے مسئلے کے ساتھ ساتھ ڈرائنگ میں تبدیلی کا مسئلہ بھی پیدا کر سکتا ہے۔
ماسکنگ اور ریک سے رابطہ کرنے والے مقامات کی جلد وضاحت کریں۔ جہاں سلیکٹیو پلاٹنگ کی اجازت ہے، اس کی حدود دکھائیں۔ کے خلاف مجوزہ راستے کا جائزہ لیں۔بس بار چڑھانے کے عمل کی معلومات، لیکن ہر جیومیٹری کو ایک ہی عمل کی پیروی کرنے کے بجائے اصل حصے کی فزیبلٹی کی تصدیق کریں۔
مشترکہ توثیق چمکدار ختم سے زیادہ کیوں اہم ہے؟
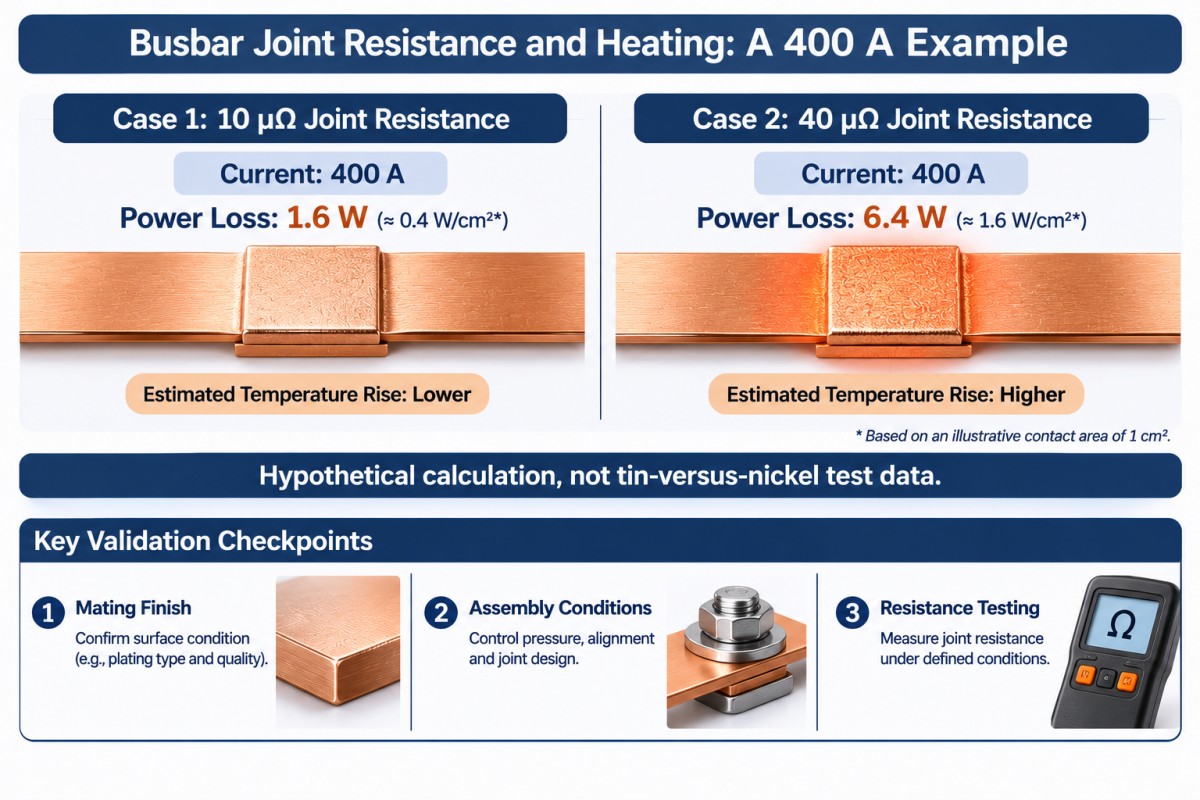
مشترکہ مزاحمت مقامی حرارت پیدا کرتی ہے۔ پر جان بوجھ کر فرضی موازنہ کے لیے400 اے، رشتہP = I²Rدیتا ہے:
| مشترکہ مزاحمت فرض کی گئی۔ | مشترکہ گرمی کا حساب لگایا گیا۔ |
|---|---|
| 10 مائکرو اوہم | 1.6 ڈبلیو |
| 40 مائکرو اوہم | 6.4 ڈبلیو |
یہ ٹن بمقابلہ نکل ٹیسٹ کے نتائج، سائبر پیمائش یا بس بار کی موجودہ درجہ بندی نہیں ہیں۔ وہ ظاہر کرتے ہیں کہ کوٹنگ کے انتخاب کو صرف ظاہری شکل کے بجائے ایک متفقہ برقی ٹیسٹ سے کیوں جوڑا جانا چاہیے۔
جہاں ضرورت ہو مشترکہ مزاحمت کا طریقہ، پیمائش کے مقامات، موجودہ اور درجہ حرارت کے حالات کی جانچ کریں۔ قابلیت کے لیے، نمائندہ ہارڈویئر، سخت کرنے کے طریقہ کار، تھرمل سائیکلنگ اور مزاحمتی تبدیلی کی اجازت پر اتفاق کریں۔ ذمہ دار انجینئر سے پاس/فیل کی حد مقرر کریں۔
زیادہ چڑھانا ایک کم سائز کنڈکٹر یا ناکافی طور پر ڈیزائن کردہ جوائنٹ کو حل نہیں کرے گا۔
معائنہ پلان میں کیا شامل ہونا چاہیے؟
اسمبلی کی اہلیت سے علیحدہ کوٹنگ قبولیت۔ موٹائی کی رپورٹ ایک سوال کا جواب دیتی ہے۔ یہ ان سب کا جواب نہیں دیتا.
| معائنہ کا علاقہ | پیداوار سے پہلے متفق ہونے کا ثبوت |
|---|---|
| سبسٹریٹ اور ٹریس ایبلٹی | کاپر گریڈ، حالت، مواد کے ریکارڈ اور لاٹ کی شناخت |
| کوٹنگ کی شناخت اور موٹائی | مخصوص پرت اسٹیک، ٹیسٹ کا طریقہ، پیمائش پوائنٹس اور مقامی قبولیت کی حدود |
| سالمیت اور آسنجن | ظاہری شکل کے معیار، آسنجن کا طریقہ اور نمونے لینے کا منصوبہ؛ porosity ٹیسٹنگ جہاں بیان کیا گیا ہے۔ |
| مکمل طول و عرض | رابطہ پیڈ کی حالت، ہموار پن، سوراخ کی پوزیشن، فٹ اور نقاب پوش علاقے جیسا کہ ڈرائنگ کی ضرورت ہے |
| فنکشنل کارکردگی | مشترکہ مزاحمت، درجہ حرارت میں اضافہ اور ماحولیاتی اہلیت کی وضاحت کی گئی جہاں قابل اطلاق ہو۔ |
| ترسیل کی حالت | پیکنگ جو رابطے کی سطحوں، شناخت اور متفقہ معائنہ کے ریکارڈ کی حفاظت کرتی ہے۔ |
اگر ایکس رے فلوروسینس استعمال کیا جاتا ہے، تو تصدیق کریں کہ طریقہ اور سیٹ اپ مخصوص تہوں اور پیمائش کے مقامات کے لیے موزوں ہے۔ موٹائی کا نتیجہ خود چپکنے یا قابل قبول مشترکہ کارکردگی کا مظاہرہ نہیں کرتا ہے۔
نمک کے سپرے کی جانچ کے لیے، طریقہ، مدت، نمونہ کی حالت اور قبولیت کے معیار کی وضاحت کریں۔ کئی امتحانی اوقات کو فیلڈ لائف کے سالوں میں تبدیل نہ کریں۔ ASTM B117 ایک کنٹرول شدہ ٹیسٹ ماحول کی وضاحت کرتا ہے۔ یہ پروڈکٹ کی مخصوص قبولیت یا آفاقی خدمت زندگی کی پیشین گوئی نہیں کرتا ہے۔
جائزہ لیںسائبر میٹل کی کوالٹی ایشورنس کی معلوماتآرڈر کے ساتھ مخصوص معائنہ کے منصوبے کے ساتھ۔ اصل مصنوعات اور تکمیل کے لیے کسی بھی مطلوبہ RoHS یا REACH ثبوت کی درخواست کریں۔ کوٹنگ کے نام سے تعمیل کا اندازہ نہ لگائیں۔
فی قبول شدہ بس بار کی کل لینڈڈ لاگت کا موازنہ کریں۔
ایک سستی کوٹنگ لائن آئٹم اضافی ماسکنگ، دوبارہ کام یا معائنہ کے اخراجات کو چھپا سکتی ہے۔ پوچھیں کہ آیا کوٹیشن میں ایک ہی کوٹڈ ایریا، پرت اسٹیک، موٹائی کی بنیاد، معائنہ کی گنجائش اور پیکنگ شامل ہیں۔
کل لینڈڈ لاگت فی قبول شدہ حصہ = کل خرچ شدہ آرڈر کی قیمت، کم وصول شدہ کریڈٹس، قابل استعمال حصوں سے تقسیم۔
دھات، فیبریکیشن، چڑھانا، مختص ٹولنگ، معائنہ، دوبارہ کام، پیکنگ، فریٹ اور لاگو درآمدی چارجز بغیر دوہری گنتی کے شامل کریں۔ سکریپ کی ملکیت اور کسی بھی ریکوری کریڈٹ کو واضح کریں۔ غیر متعینہ قبولیت کی بنیاد کے ساتھ کم حوالہ قیمت قابل اعتماد موازنہ نہیں ہے۔
پروٹو ٹائپس کے لیے، لچکدار کاٹنے اور مشینی کا سرشار ٹولنگ کے ساتھ موازنہ کریں۔ دوبارہ آرڈر کے لیے، متوقع قبول شدہ حجم اور ڈرائنگ کے استحکام کے خلاف ٹولنگ لاگت کا اندازہ کریں۔ ہول پیٹرن سے پہلے ڈائی کو منظور کرنا، جیومیٹری کو موڑنا اور تکمیل کے تقاضے مستحکم ہونے سے اگلی نظر ثانی غیر ضروری طور پر مہنگی ہو سکتی ہے۔
سلیکٹیو پلاٹنگ لیپت والے علاقے کو کم کر سکتی ہے، لیکن ماسکنگ اور سیٹ اپ پر بھی پیسہ خرچ ہوتا ہے۔ مکمل مینوفیکچرنگ روٹ اور متوقع قبول شدہ پیداوار کا موازنہ کریں، صرف پلیٹنگ ایریا کا نہیں۔
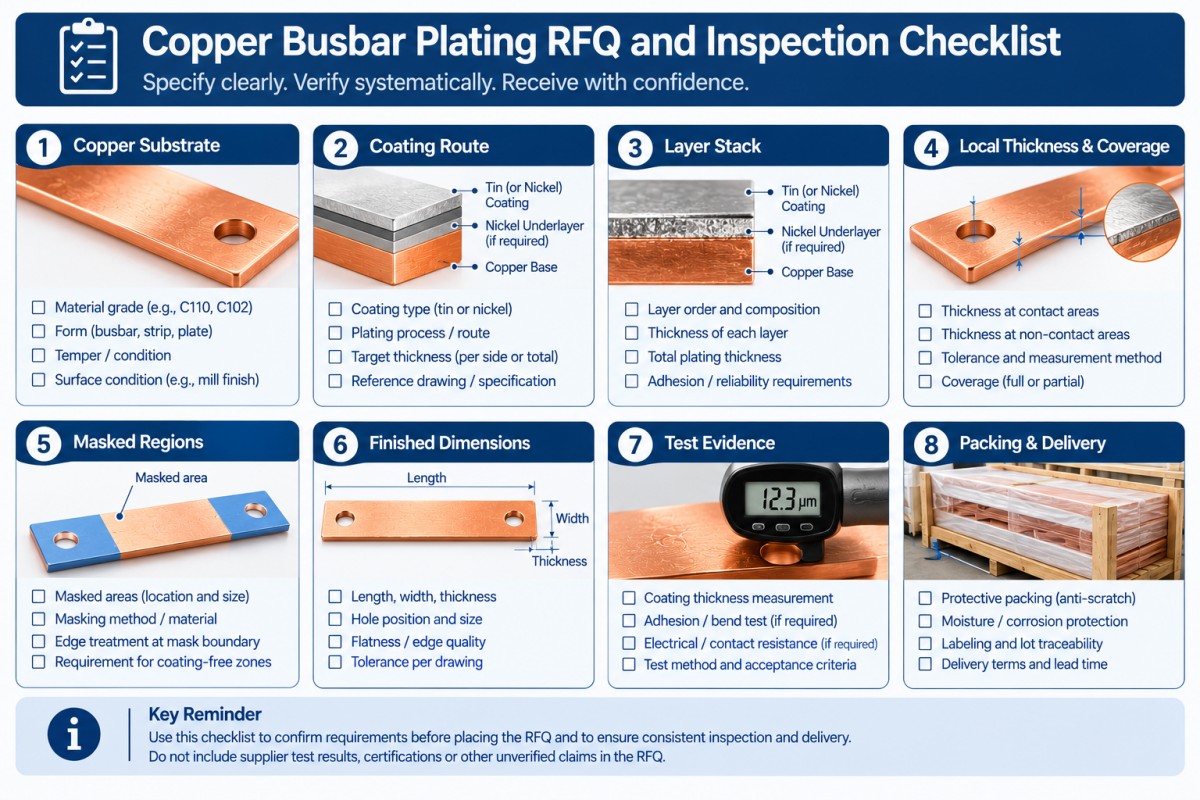
خریداروں کو کاپر بس بار پلیٹنگ آر ایف کیو میں کیا شامل کرنا چاہیے؟
کوٹنگ کے شیڈول اور قبولیت کی ضروریات کے ساتھ ایک کنٹرول شدہ ڈرائنگ بھیجیں۔ سپلائرز سے انحرافات کو واضح طور پر درج کرنے کو کہیں۔
- کاپر گریڈ، میٹریل اسٹینڈرڈ، کنڈیشن اور ڈرائنگ ریویژن۔
- سروس ماحول، الیکٹریکل ڈیوٹی، ملن ٹرمینل مواد اور ختم.
- ٹن یا نکل کا عمل، قابل اطلاق کوٹنگ معیاری اور متفقہ ایڈیشن۔
- مکمل پرت اسٹیک، ختم قسم اور کوئی منظور شدہ انڈر پلیٹ۔
- کم از کم مقامی موٹائی یا دیگر متفقہ حدود، اہم سطحیں اور جانچ کے مقامات۔
- لیپت اور نقاب پوش علاقے، سوراخ، دھاگے، کٹے ہوئے کنارے اور اجازت یافتہ ریک کے نشانات۔
- مکمل طول و عرض، رابطہ پیڈ کی ضروریات اور منظور شدہ عمل کی ترتیب۔
- معائنہ، نمونے لینے، پہلے آرٹیکل کی منظوری اور فنکشنل اہلیت کی ضروریات۔
- آزمائشی مقدار، دوبارہ والیوم، پیکنگ، منزل، ترسیل کی شرائط اور مطلوبہ آمد کی تاریخ۔
کوٹنگ کا ایک نامکمل نوٹ ایک کوٹیشن گیپ بناتا ہے۔ اسے خریداری کے آرڈر سے پہلے بند کریں، مسترد شدہ شپمنٹ کے بعد نہیں۔
اکثر پوچھے گئے سوالات
کیا تانبے کے بسبار کے لیے ٹن یا نکل چڑھانا بہتر ہے؟
نہ ہی عالمی طور پر بہتر ہے۔ ملن کے رابطے، ماحول اور اہلیت کی ضروریات کے خلاف مخصوص کوٹنگ سسٹم کا موازنہ کریں۔ ٹن کو صرف اس لیے منتخب نہ کریں کہ یہ مانوس ہے، یا نکل کو صرف اس لیے منتخب کریں کہ اس کی انجینئرنگ کی خصوصیات زیادہ مطلوبہ لگتی ہیں۔ منظور شدہ جوائنٹ کو درخواست کی برقی اور تھرمل ضروریات کو پورا کرنا چاہیے۔
صحیح کاپر بسبار چڑھانا موٹائی کیا ہے؟
ہر بس بار کے لیے کوئی ایک موٹائی موزوں نہیں ہے۔ کوٹنگ سسٹم، سروس کی ضروریات، اہم سطحوں اور قبولیت کے طریقہ کار کی وضاحت کریں۔ بتائیں کہ کیا ضرورت کم از کم مقامی موٹائی، ایک رینج یا کوئی اور کنٹرول شدہ قدر ہے۔ ایک اوپری حد شامل کریں جہاں کوٹنگ کی تعمیر فٹ یا اسمبلی کو متاثر کرتی ہے۔
کیا الیکٹرو لیس نکل الیکٹروپلیٹڈ نکل کو بدل سکتا ہے؟
منظوری کے بغیر نہیں۔ الیکٹرو لیس نکل فاسفورس اور الیکٹروپلیٹڈ انجینئرنگ نکل مختلف نظام ہیں۔ ASTM B733 اور ASTM B689 انہیں الگ الگ مخاطب کرتے ہیں۔ متبادل کو قبول کرنے سے پہلے ڈپازٹ کی ضروریات، ہیٹ ٹریٹمنٹ جہاں قابل اطلاق ہو، تیار شدہ طول و عرض اور اہلیت کی تصدیق کریں۔
کیا بس بار چڑھانے کے بعد مشینی کی جا سکتی ہے؟
صرف جہاں منظور شدہ راستہ نتائج کا پتہ دیتا ہے۔ مشینی ختم کو ہٹا سکتی ہے اور سوراخوں یا کناروں پر سبسٹریٹ کو ظاہر کر سکتی ہے۔ بتائیں کہ کون سی سطحیں لیپت رہیں اور کیا مرمت، دوبارہ کوٹنگ اور دوبارہ معائنہ کی ضرورت ہے۔ تیار شدہ حصے کا حوالہ دینے سے پہلے ترتیب پر اتفاق کریں۔
تفصیلات پر مبنی بس بار کے جائزے کی درخواست کریں۔
ڈرائنگ، مقدار، کوٹنگ کی ضروریات اور آپریٹنگ سیاق و سباق کو بھیجیں۔بس بار آر ایف کیو کے جائزے کے لیے سائبر میٹل. تجارتی پیشکشوں کا موازنہ کرنے سے پہلے مجوزہ مواد، من گھڑت راستے، تکمیل، معائنہ کی گنجائش اور کسی بھی انحراف پر واضح جواب کی درخواست کریں۔
میں ہمیشہ سائبر میٹل کی مصنوعات کی مکمل رینج کا ذکر کرنا چاہتا ہوں، اور اس ویب سائٹ کو استعمال کرتا ہوں۔https://www.cymbermetal.com/ان کے بارے میں مزید جاننے کے لیے۔
مکمل طور پر ختم کی وضاحت کریں۔ پھر قیمت کا موازنہ کریں۔
پوسٹ ٹائم: نومبر-06-2026