
کاپر پلیٹ، بس بار، راڈ، پٹی، ٹیوب اور مشینی حصوں کے لیے ایک عملی پری شپمنٹ اور آنے والے معائنہ گائیڈ
اشاعت کی تاریخ: 30 اگست 2026
مصنف: Hu Yanwei، سائبر میٹل ٹیکنیکل ماہر
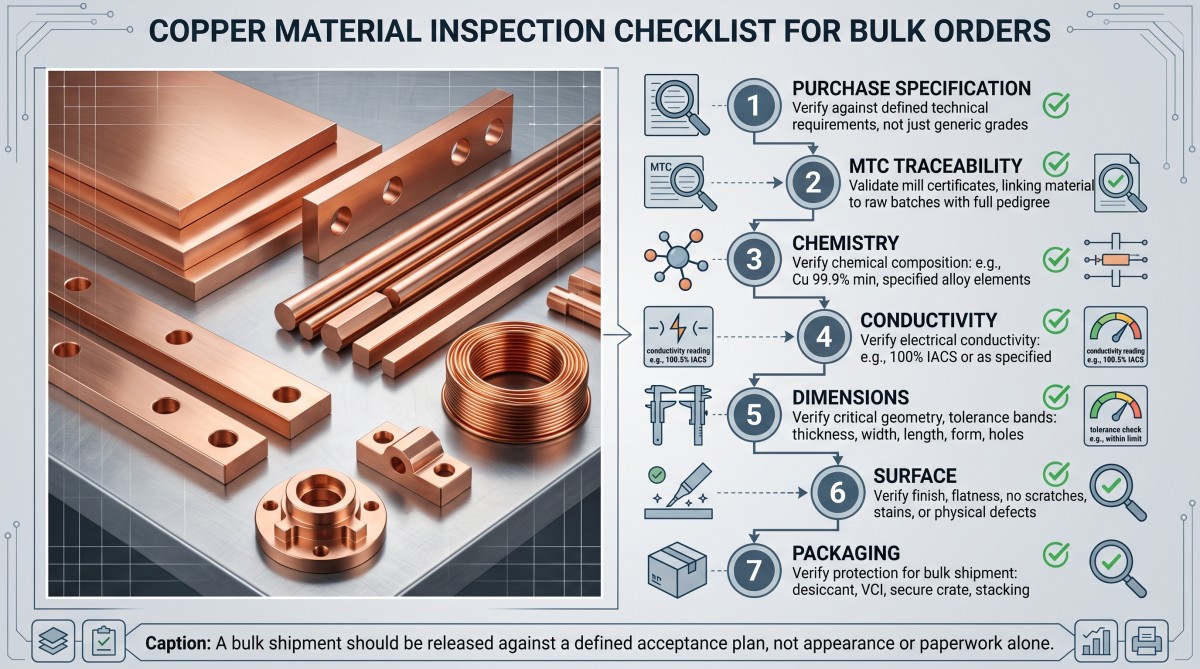
ایک کھیپ روشن تانبے کی سطحوں اور صاف مواد کے سرٹیفکیٹ کے ساتھ پہنچ سکتی ہے، پھر بھی اس میں غلط مزاج، مخلوط لاٹ، کمزور ٹریس ایبلٹی یا جہتیں ہیں جو اسمبلی کے لیے فٹ نہیں ہوں گی۔
یہ غیر آرام دہ نقطہ ہےتانبے کے مواد کا معائنہ. کوئی ایک دستاویز پورے حکم کو ثابت نہیں کرتی۔ ایک MTC پروڈکشن لاٹ کے لیے کیمسٹری اور چالکتا کی اطلاع دے سکتا ہے۔ اس سے یہ ثابت نہیں ہوتا کہ ہر پلیٹ فلیٹ ہے، ہر بس بار کا سوراخ پوزیشن پر ہے، ہر کنڈلی کا کنارہ صاف ہے یا ہر پیکج سمندری مال برداری سے بچ جائے گا۔
خریدار بعض اوقات ایک چھوٹی سی فیس بچانے کے لیے معائنے کے مرحلے کو ہٹا دیتے ہیں، پھر چھانٹنے، متبادل پیداوار، ایئر فریٹ اور لائن میں خلل کے لیے ادائیگی کرتے ہیں۔ بچت خریداری کے آرڈر پر ظاہر ہوتی ہے۔ ناکامی کل زمینی لاگت میں ظاہر ہوتی ہے۔
مواد اور مصنوعات کی شکل کے سیاق و سباق کے لیے، سائبر میٹل کے ساتھ شروع کریں۔خالص تانبے کا موادرینج پھر آرڈر کے ساتھ مخصوص قبولیت کے منصوبے کو حقیقی کام کرنے دیں۔
فوری جواب: خریداروں کو شپمنٹ سے پہلے کس چیز کی تصدیق کرنی چاہیے؟
بلک کاپر آرڈر جاری کرنے سے پہلے، درست مرکب، پروڈکٹ کی شکل، مزاج، گورننگ اسٹینڈرڈ اور ایڈیشن، ڈرائنگ ریویژن، MTC قسم، پروڈکشن لاٹ ٹریس ایبلٹی، کیمسٹری، چالکتا یا مزاحمتی ضرورت، مکینیکل خصوصیات، جہتی رواداری، سطح کے معیار، کوٹنگ کی ضروریات، نمونے لینے کا منصوبہ، پیکنگ کے طریقہ کار اور نان کنفارمنس کے طریقہ کار کی تصدیق کریں۔
ہر خصوصیت کے لیے، ٹیسٹ کا طریقہ، آلہ، نمونہ کا مقام، نمونہ کا سائز، قبولیت کی حد اور مطلوبہ ریکارڈ بتائیں۔
"تانبے" کے لیے کوئی عالمگیر پاس کی حد نہیں ہے۔ C10100 پلیٹ، C10200 بس بار، C11000 راڈ، C12200 ٹیوب اور نکل چڑھایا مشینی رابطہ مختلف معیارات، ٹیسٹ اور ثبوت کی ضرورت ہو سکتی ہے۔
تانبے کے مواد کا معائنہ خریداری کی تفصیلات کے ساتھ شروع ہوتا ہے۔
معائنہ ایک مبہم خریداری آرڈر کی مرمت نہیں کر سکتا۔ یہ دھات کی تیاری کے بعد ہی ابہام کو بے نقاب کر سکتا ہے۔
پروڈکشن شروع ہونے سے پہلے پہلے کے معاہدے کی ترتیب کی وضاحت کریں۔ ایک قابل عمل ڈھانچہ ہے:
دستخط شدہ خریداری کی تفصیلات اور منظور شدہ ڈرائنگ -> خریداری کا آرڈر -> پروڈکٹ کا معیار اور ایڈیشن -> منظور شدہ سپلائر دستاویزات۔
یہ ترتیب ایک مثال ہے، عالمی قانونی اصول نہیں۔ خریدار اور سپلائر کو اصل ترجیح پر متفق ہونا ضروری ہے۔ بصورت دیگر، ایک ڈرائنگ ایک موٹائی رواداری کا مطالبہ کر سکتی ہے جبکہ نامزد پروڈکٹ کا معیار دوسرے کی اجازت دیتا ہے، اور دونوں فریق یہ دعویٰ کر سکتے ہیں کہ انہوں نے حکم کی پیروی کی۔
خریداری کی تفصیلات کو منجمد کرنا چاہئے:
- عین مطابق UNS، EN، JIS، GB یا دیگر مرکب عہدہ
- پروڈکٹ فارم: پلیٹ، شیٹ، پٹی، بس بار، چھڑی، بار، تار، ٹیوب یا مشینی حصہ
- گورننگ معیار اور ایڈیشن
- مزاج یا مادی حالت
- ڈرائنگ نمبر، نظر ثانی، یونٹس اور ڈیٹم سسٹم
- کم از کم چالکتا یا زیادہ سے زیادہ مزاحمت
- مکینیکل پراپرٹی کی ضروریات
- جہتی رواداری اور اہم سے معیار کی خصوصیات
- سطح اور کوٹنگ قبولیت کا معیار
- مطلوبہ سرٹیفکیٹ اور معائنہ رپورٹ کی قسم
- پیداوار کی تعریف اور نمونے لینے کا منصوبہ
- پیکنگ، لیبلنگ اور شپمنٹ ریلیز کی ضروریات
صرف یہ مت پوچھیں، "کیا آپ ASTM سے مل سکتے ہیں؟" پوچھیں کہ کون سا ASTM معیار، کون سا ایڈیشن، کون سا پروڈکٹ فارم، کون سا مزاج اور کون سی اضافی ضروریات دستخط شدہ آرڈر پر ظاہر ہوں گی۔
معیاری کو کاپر پروڈکٹ فارم سے ملائیں۔
گورننگ اسٹینڈرڈ کو مرکب اور تیار شدہ شکل دونوں سے مماثل ہونا چاہئے۔ برقی مقصد کے تانبے کی چھڑی ڈرائنگ اسٹاک کے لیے ایک معیار خود بخود تیار شدہ بس بار کو اہل نہیں بنا سکتا، اور خام مال کا معیار CNC ہول پوزیشن کو منظور نہیں کر سکتا۔
ASTM B152/B152M, EN 1652 یا JIS H3100 مخصوص شیٹ، پٹی، پلیٹ یا رولڈ بار مصنوعات سے متعلق ہو سکتے ہیں۔ برقی مقاصد کے لیے فلیٹ مصنوعات کو زیادہ مخصوص معیار کی ضرورت ہو سکتی ہے، جیسے کہ EN 13599۔
ASTM B187/B187M مخصوص بس بار، راڈ، بار اور شکل کی مصنوعات سے متعلق ہو سکتا ہے۔ EN 13601 کا اطلاق مخصوص برقی مقصد کے تانبے کی چھڑی، بار اور تار کی مصنوعات پر ہوتا ہے۔ ASTM B49 بجلی کے مقاصد کے لیے کاپر راڈ ڈرائنگ اسٹاک کا احاطہ کرتا ہے۔ یہ ایک عالمگیر تیار شدہ چھڑی کا معیار نہیں ہے۔
ASTM B75/B75M عام ہموار تانبے کی ٹیوب پر، ASTM B88 کو مخصوص پانی کی ٹیوب پر اور ASTM B280 کا اطلاق مخصوص ایئر کنڈیشننگ یا ریفریجریشن ٹیوب پر ہو سکتا ہے۔ یہ معیارات قابل تبادلہ نہیں ہیں۔
مشینی تانبے کے پرزوں کو خام مال کے معیار کے علاوہ منظور شدہ تیار شدہ حصے کی ڈرائنگ، GD&T سسٹم اور کوٹنگ یا سطح کی تفصیلات کی ضرورت ہوتی ہے۔ خام مال کی تعمیل یہ ثابت نہیں کرتی ہے کہ ایک تیار شدہ سوراخ کا نمونہ، دھاگہ، سیل کرنے والا چہرہ یا ڈیٹم رشتہ موافق ہے۔
جائزہ لیتے وقت یہ فرق اہمیت رکھتا ہے۔تانبے کی پلیٹ اور شیٹ کے اختیاراتبس بار، چھڑی یا ٹیوب کی ضروریات کے خلاف. اسی طرح کی کیمسٹری ایک جیسی رواداری، جانچ کے مقامات یا معائنہ کے ریکارڈ نہیں بناتی ہے۔
ASTM, EN, JIS اور GB عہدہ بھی خودکار مساوی نہیں ہیں۔ تجارتی نام یا برائے نام تانبے کے فیصد سے مماثل ہونا ناکافی ہے۔ کیمسٹری، مزاج، مکینیکل خصوصیات، چالکتا، طول و عرض اور جانچ کے اصولوں کو ملایا جانا چاہیے۔
یہی انتباہ پیتل، کانسی، CuCrZr، cupronickel اور berylium copper پر لاگو ہوتا ہے۔ تانبے کے ہر مرکب پر خالص تانبے کے معائنہ کی شق کو زبردستی نہ لگائیں۔
ایم ٹی سی اور فزیکل لاٹ کی ایک ساتھ تصدیق کریں۔
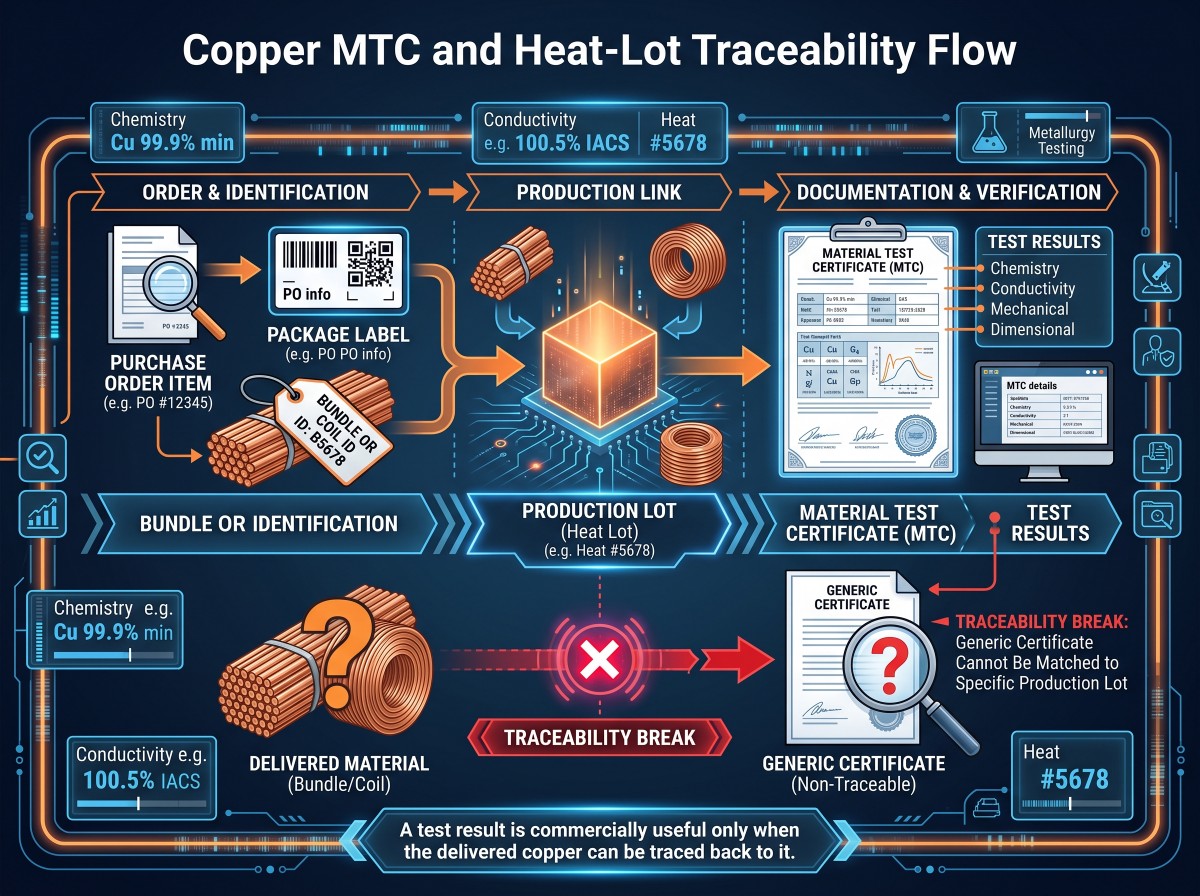
ایم ٹی سی صرف اس وقت کارآمد ہوتا ہے جب ڈیلیور شدہ تانبے کو اس دستاویز پر رپورٹ کیے گئے نتائج سے پتہ چل سکے۔
مناسب آرڈرز کے لیے، خریدار عام طور پر EN 10204 قسم 3.1 معائنہ سرٹیفکیٹ کی درخواست کرتے ہیں۔ قسم 3.1 کی توثیق کارخانہ دار کے مجاز معائنہ کے نمائندے کے ذریعہ کی جاتی ہے جو مینوفیکچرنگ ڈیپارٹمنٹ سے آزاد ہے۔ یہ خود بخود فریق ثالث کا سرٹیفکیٹ نہیں ہے۔
قسم 3.2 کو مینوفیکچرر کے مجاز نمائندے اور خریدار کے مجاز نمائندے یا سرکاری طور پر نامزد انسپکٹر کی طرف سے اضافی توثیق کی ضرورت ہے، جیسا کہ قابل اطلاق ہے۔
SGS یا کسی اور معائنہ کرنے والی کمپنی کی طرف سے شپمنٹ سے پہلے کا دورہ خود بخود ٹائپ 3.1 سرٹیفکیٹ کو ٹائپ 3.2 میں تبدیل نہیں کرتا ہے۔ "SGS رپورٹ،" "COA،" "مطابقت کا سرٹیفکیٹ" اور "MTC" قابل تبادلہ دستاویزات نہیں ہیں۔
درج ذیل MTC فیلڈز کو چیک کریں:
- مینوفیکچرر اور اصل پروڈکشن سائٹ
- خریدار PO اور لائن آئٹم کا حوالہ
- عین مطابق گریڈ اور عہدہ کا نظام
- مصنوعات کی شکل، طول و عرض اور مزاج
- گورننگ معیار اور ایڈیشن
- حرارت، کاسٹ، بیچ، کوائل یا پروڈکشن لاٹ شناخت کنندہ
- اصل کیمسٹری کے نتائج، نہ صرف کاپی کردہ تفصیلات کی حد
- مکینیکل اور برقی نتائج کی ضرورت ہے۔
- ٹیسٹ کے طریقے، اکائیاں اور حوالہ درجہ حرارت
- مقدار یا وزن جس کی نمائندگی سرٹیفکیٹ سے ہوتی ہے۔
- مجاز دستخط یا الیکٹرانک توثیق
- MTC، پیکیج لیبلز اور مواد کے نشانات کے درمیان خط و کتابت
ٹریس ایبلٹی کا سلسلہ منقطع رہنا چاہیے:
PO آئٹم -> پیکیج ID -> ٹکڑا، کوائل یا بنڈل ID -> پروڈکشن لاٹ -> MTC ٹیسٹ کے نتائج۔
سائبر میٹل کا جائزہ لیں۔معیار کے سرٹیفکیٹ اور معائنہ دستاویزاتکمپنی کی سطح کے پس منظر کے طور پر۔ آرڈر کی قبولیت کا انحصار اب بھی اصل پروڈکشن لاٹ کے لیے فراہم کردہ دستاویزات اور جسمانی نشانات پر ہے۔
کیمسٹری اور گریڈ کی شناخت کی تصدیق کریں۔
کیمسٹری معائنہ ایک سوال کا جواب دیتا ہے: کیا نمونہ دار مواد درخواست کردہ گریڈ کی تفصیلات کی کیمیائی حدود کو پورا کرتا ہے؟
یہ مزاج، چالکتا، طول و عرض، سطح کی حالت یا اندرونی استحکام کو ثابت نہیں کرتا ہے۔
"اعلی پاکیزہ تانبے" کی کوئی ایک معاہدہ کی تعریف نہیں ہے۔ C10100, C10200, C11000 اور C12200 کو مختلف پیداوار اور اطلاق کے مفروضوں کے ساتھ الگ الگ درجات کے طور پر سمجھا جانا چاہیے۔
C10100 عام طور پر آکسیجن فری الیکٹرانک کاپر سے منسلک ہوتا ہے۔ C10200 کو عام طور پر آکسیجن فری تانبے کے طور پر بیان کیا جاتا ہے۔ C11000 الیکٹرولائٹک ٹف پچ کاپر ہے۔ C12200 فاسفورس ڈی آکسائڈائزڈ کاپر ہے جو عام طور پر ٹیوب اور تھرمل ایپلی کیشنز سے منسلک ہوتا ہے۔
یہ وضاحتیں گورننگ معیار کی جگہ نہیں لیتی ہیں۔
ایک بیان جیسےCu >= 99.9%خود سے C10100، C10200 یا C11000 کی شناخت نہیں کر سکتا۔ یہ مزاج، برقی کارکردگی یا مصنوعات کی شکل کی رواداری کے بارے میں بھی کچھ نہیں کہتا۔
تجزیہ کار اور مطلوبہ ارتکاز کے لیے مناسب ہونے پر لیبارٹری گیلی کیمسٹری، ICP-OES یا کوئی اور توثیق شدہ طریقہ استعمال کیا جا سکتا ہے۔ ASTM E478 تانبے کے مرکب کے کیمیائی تجزیہ سے متعلق ہو سکتا ہے، جبکہ ASTM E2575 inert-gas کے فیوژن کے ذریعے آکسیجن کے تعین سے متعلق ہو سکتا ہے۔
ہینڈ ہیلڈ XRF بہت سے دھاتی مرکب عناصر کی اسکریننگ کے لئے مفید ہے۔ یہ خود سے، آکسیجن فری تانبے میں پی پی ایم کی سطح کے آکسیجن مواد کو ثابت نہیں کر سکتا۔ یہ بعض ہلکے عناصر کے لیے بھی کمزور ہے، اور پلاٹنگ، آکسائیڈ، سطح کی آلودگی یا نمونے کی ناقص تیاری سے ریڈنگ کو مسخ کیا جا سکتا ہے۔
اگر XRF اور MTC متفق نہیں ہیں، تو متاثرہ مواد کو قرنطینہ میں رکھیں، اس کی لاٹ شناخت کو محفوظ رکھیں، نمونہ کی تحویل میں دستاویز کریں اور ایک متفقہ تجزیاتی طریقہ کے ساتھ مستند لیبارٹری استعمال کریں۔ سب سے آسان قابل رسائی ٹکڑے پر ایک سطح کو پڑھنے کے ساتھ اعلی قیمت والے مواد کے تنازعہ کو حل نہ کریں۔
RoHS اور REACH دستاویزات دوبارہ الگ ہیں۔ وہ گریڈ، چالکتا، مزاج، طول و عرض یا بیچ کی مطابقت کو ثابت نہیں کرتے ہیں۔
ایک متعین طریقہ سے چالکتا کی پیمائش کریں۔
"کنڈکٹیوٹی پاس" معائنہ کا نتیجہ نہیں ہے۔ قابل استعمال رپورٹ کے لیے قبولیت کی حد، طریقہ، حوالہ درجہ حرارت، جانچ کی جگہ، آلے کی شناخت اور اصل پیمائش شدہ قدر کی ضرورت ہوتی ہے۔
20 C پر، 100% IACS روایتی طور پر تقریباً 58.0 MS/m یا 1.7241 مائکرو اوہم سینٹی میٹر کی مزاحمتی صلاحیت کے مساوی ہے۔
% IACS = MS/m/58.0 x 100 میں چالکتا
% IACS = 1.7241 / مائیکرو اوہم سینٹی میٹر x 100 میں مزاحمت
یہ مساوات ہر تانبے کی مصنوعات کے لیے ایک عالمگیر کم از کم تخلیق نہیں کرتی ہیں۔ مطلوبہ چالکتا گریڈ، مزاج، شکل، پروسیسنگ کی تاریخ اور درخواست کردہ تفصیلات پر منحصر ہے۔
100% IACS کے قریب قدر منفرد طور پر C10100، C10200 یا C11000 کو ثابت نہیں کرتی ہے۔ چالکتا ایک خاصیت ہے، درجہ کی شناخت کا نظام نہیں۔
ASTM B193 یا IEC 60468 قسم کا طریقہ موصل کے مواد کی مزاحمت یا مزاحمتی پیمائش سے متعلق ہو سکتا ہے۔ ASTM E1004 قسم کی ایڈی کرنٹ ٹیسٹنگ اس وقت موزوں ہو سکتی ہے جب مادی جیومیٹری، موٹائی، سطح، انشانکن اور آلات کی حد اس کی حمایت کرتی ہے۔
معائنہ کے منصوبے کی وضاحت ہونی چاہئے:
- کم از کم چالکتا یا زیادہ سے زیادہ مزاحمت
- حوالہ درجہ حرارت
- ٹیسٹ کا طریقہ اور درجہ حرارت کی اصلاح
- آلے کا ماڈل، سیریل نمبر اور انشانکن کی حیثیت
- ننگی، لیپت، مشینی یا مل ٹیسٹ کی سطح
- نمونہ کی مقدار اور پیمائش کے مقامات
- حد کے قریب گول اور پاس/فیل اصول
کوٹنگز، گھماؤ، کھردرا پن، موٹائی، درجہ حرارت اور انشانکن کے معیارات موجودہ نتائج کو متاثر کر سکتے ہیں۔ ایک پروب ریڈنگ پوری کوائل، بنڈل یا پروڈکشن لاٹ کی نمائندگی نہیں کرنی چاہئے جب تک کہ متفقہ نمونہ لینے کا منصوبہ یہ نہ کہے کہ ایسا ہوسکتا ہے۔
آکسیجن فری راڈ اور بس بار پروجیکٹس کے لیے، متعلقہ گائیڈ آن دیکھیںآکسیجن فری کاپر راڈ کے معائنہ کے معیارات.
چالکتا کیمسٹری کی جگہ نہیں لیتا۔ کیمسٹری چالکتا کی جگہ نہیں لیتی۔ خریدار اس وقت مصیبت میں پڑ جاتے ہیں جب ایک آسان ٹیسٹ دونوں کو ثابت کرنے کے لیے کہا جاتا ہے۔
غصہ اور مکینیکل خصوصیات کی تصدیق کریں۔
دو لاٹ ایک ہی کیمسٹری سے مل سکتے ہیں اور موڑنے، سٹیمپنگ، مشیننگ یا اسمبلی کے دوران مختلف طریقے سے برتاؤ کر سکتے ہیں کیونکہ ان کے مزاج اور پروسیسنگ کی تاریخ مختلف ہے۔
جہاں ضرورت ہو، معائنہ کے منصوبے میں ASTM E8/E8M کے تحت تناؤ کی طاقت، پیداوار کی طاقت اور لمبا ہونا شامل ہو سکتا ہے یا پروڈکٹ کے معیاری معیار کے تحت؛ ASTM E18 کے تحت راک ویل کی سختی؛ ASTM E384 کے تحت مائیکرو انڈینٹیشن سختی؛ موڑ کی جانچ؛ اناج کے سائز کی تشخیص؛ یا کوئی اور شرط کے ساتھ مخصوص امتحان۔
نمونہ کی واقفیت، نمونے لینے کی پوزیشن، موٹائی، گیج کی لمبائی، مواد کی حالت، نتائج کی حد اور دوبارہ جانچ کے قواعد کی وضاحت کریں۔
سختی کو تناؤ کی طاقت میں تبدیل نہ کریں جب تک کہ معاہدہ واضح طور پر منتخب کردہ درجہ اور مزاج کے لیے اس تعلق کی اجازت نہ دے۔ تبادلوں کا چارٹ مخصوص ٹیسٹ کا متبادل نہیں ہے۔
یہ وہ جگہ ہے جہاں کم قیمت کا متبادل مہنگا ہو جاتا ہے۔ خریدار کیمسٹری کی منظوری دیتا ہے، مزاج کی تصدیق کو چھوڑ دیتا ہے اور مسئلہ صرف اس وقت دریافت کرتا ہے جب بس بارز بننے کے دوران ٹوٹ جائیں یا پٹی مطلوبہ موسم بہار کے ردعمل کو برقرار رکھنے میں ناکام ہو۔ کھوٹ کا نام ناکام نہیں ہوا۔ خریداری کی تعریف نے کیا۔
پروڈکٹ فارم کے ذریعہ طول و عرض کا معائنہ کریں۔
جہتی معائنہ کو اس طریقہ پر عمل کرنا چاہئے جس طرح پروڈکٹ پر عملدرآمد اور جمع کیا جائے گا۔
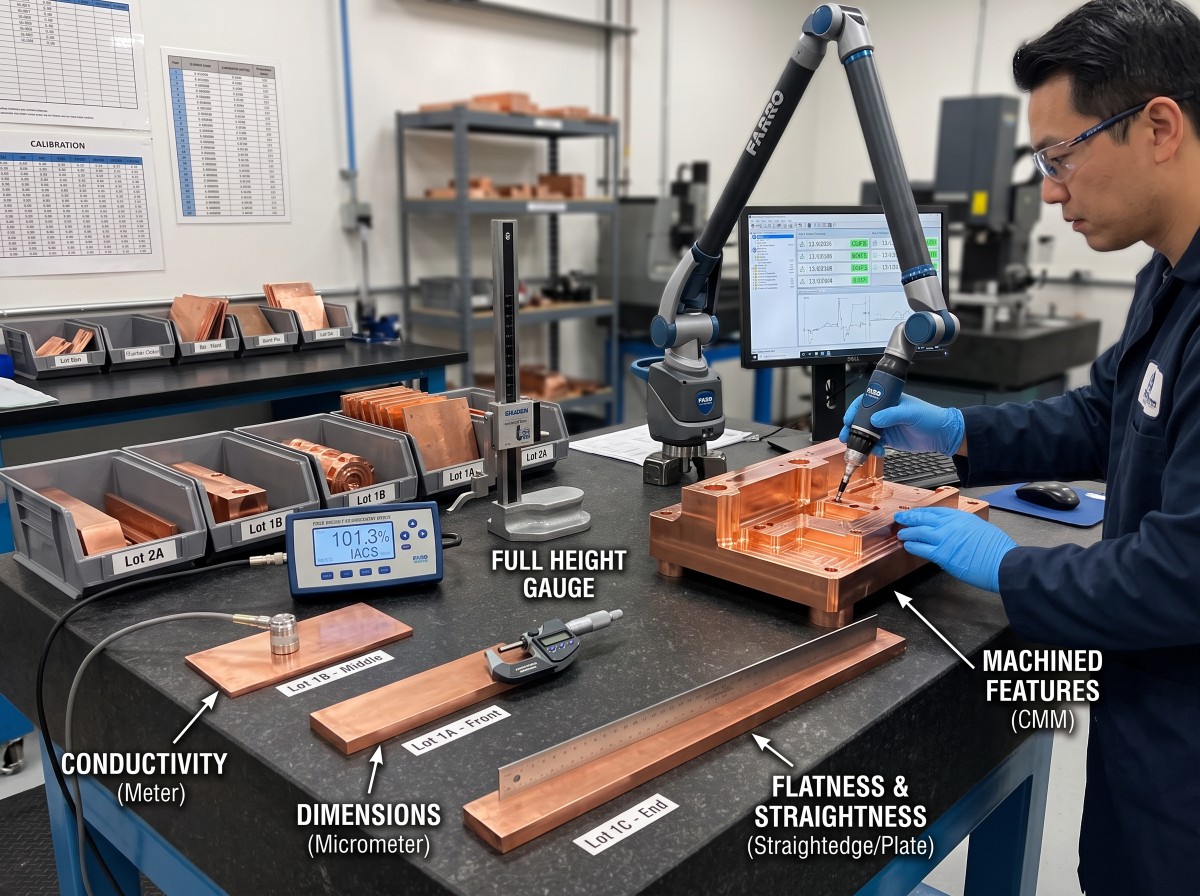
پلیٹ اور شیٹ کے لیے، نمائندہ مقامات پر موٹائی، چوڑائی، لمبائی، چپٹی، کنارے کی حالت اور مربع پن کا معائنہ کریں جہاں متعلقہ ہو۔ ایک کونے کی پیمائش پوری پلیٹ کو منظور نہیں کر سکتی۔
پٹی اور کوائل کے لیے، چوڑائی کے پار اور کوائل، چوڑائی، کیمبر، ایج بر، کوائل ID/OD اور سمیٹنے کی سمت کے ذریعے موٹائی کا معائنہ کریں۔ سر، درمیانی اور دم کی پوزیشنیں اہم ہو سکتی ہیں۔
بس بار، راڈ اور بار کے لیے، کراس سیکشن، چوڑائی اور موٹائی یا قطر، سیدھا پن، موڑ، کٹ کی لمبائی، اختتامی مربع اور کنارے کے رداس کا معائنہ کریں۔ ایک مختصر کوپن مکمل طوالت کی اسمبلی کی ضرورت کو ثابت نہیں کر سکتا۔
ٹیوب کے لیے، OD، دیوار کی موٹائی، ID جہاں بیان کیا گیا ہے، بیضوی پن، سیدھا پن، لمبائی اور اختتامی حالت کا معائنہ کریں۔ صرف OD کم از کم دیوار کی موٹائی کو ثابت نہیں کر سکتا۔
مشینی حصوں کے لیے، سائز، پوزیشن، پروفائل، ہول پیٹرن، تھریڈز، چیمفرز اور حتمی حالت کے طول و عرض کا معائنہ کرنے کے لیے منظور شدہ ڈیٹم سسٹم کا استعمال کریں۔ خام مال کا MTC CNC جیومیٹری کو منظور نہیں کر سکتا۔
پیمائش کی حالت بیان کریں۔ ہمدردی کا انحصار حمایت اور تحمل پر ہے۔ سیدھا پن گیج کی لمبائی اور آزاد ریاست کی حمایت پر منحصر ہے۔ ایک چڑھایا ہوا بس بار کوٹنگ کے بعد اس کے اہم سائز کی جانچ پڑتال کی ضرورت ہو سکتی ہے۔
بلک کے لیےC11000 تانبے کی چھڑی کے اختیارات, قطر، سیدھا پن، کٹ کی لمبائی، سطح اور لاٹ ریکارڈز کو ابھی بھی آرڈر کی مخصوص قبولیت کی حدوں کی ضرورت ہے۔
ٹکڑوں کی گنتی، خالص وزن، مجموعی وزن اور انوائسنگ کی بنیاد کو جوڑیں۔ اگر نظریاتی وزن استعمال کیا جائے تو برائے نام طول و عرض اور کثافت کی بنیاد پر متفق ہوں۔ اگر اصل وزن استعمال کیا جاتا ہے، تو اسکیل کیلیبریشن اور راؤنڈنگ کی وضاحت کریں۔
سطح کی ضروریات کو قابل پیمائش معیار میں تبدیل کریں۔
"اچھی سطح"، "مل ختم" اور "کوئی خراشیں نہیں" تنازعات کو مدعو کرتی ہیں۔ وہ کسی انسپکٹر کو یہ نہیں بتاتے کہ کیا رد کرنا ہے۔
پروڈکٹ اور ایپلی کیشن پر منحصر ہے، خروںچ، ڈینٹ، گڑھے، آکسائیڈ، پانی کے داغ، رنگین ہونے، رول مارکس، ڈائی لائنز، فولڈز، لیمینیشن کے اشارے، کنارے کی گڑبڑ، کنارے کی دراڑیں، سلیور، تیل، فنگر پرنٹس، سرایت شدہ آلودگی اور سرایت شدہ آلودگی سے تحفظ کے لیے قابل پیمائش حدود کی وضاحت کریں۔
اہم سطحوں کی درجہ بندی کریں۔ بس بار سے رابطہ کرنے والا چہرہ، بریزنگ سطح، سیل کرنے والا چہرہ اور چھپی ہوئی پچھلی سطح کو اسی کاسمیٹک قبولیت کے اصول کی ضرورت نہیں ہے۔
جب ظاہری شکل اہمیت رکھتی ہو، معائنہ کی روشنی، دیکھنے کا فاصلہ، اہم زون اور منظور شدہ حد نمونہ بتائیں۔ فنکشنل نقائص کو جہاں بھی ممکن ہو عددی حدود یا کنٹرول شدہ طریقہ کار کا استعمال کرنا چاہیے۔
ایک عارضی تیل جو سمندری مال برداری کے دوران تانبے کی حفاظت کرتا ہے بعد میں چڑھانے، سولڈرنگ، بریزنگ یا برقی رابطے میں مداخلت کر سکتا ہے۔ سطح کے معائنے کو اگلے عمل پر غور کرنا چاہیے، نہ صرف کریٹ کے اندر مواد کیسا لگتا ہے۔
NDT اور خصوصی ٹیسٹوں کی وضاحت صرف اس صورت میں کریں جب خطرہ ان کا جواز پیش کرے۔
تانبے کے ہر آرڈر کے لیے غیر تباہ کن جانچ اور تباہ کن خصوصی ٹیسٹ خود بخود درکار نہیں ہیں۔
ایڈی کرنٹ امتحان ASTM E243 کے تحت مخصوص تانبے یا کاپر الائے ٹیوب سے متعلق ہو سکتا ہے۔ ASTM E1417/E1417M کے تحت مائع داخلی جانچ مناسب تیار شدہ حصوں پر سطح کو توڑنے والی رکاوٹوں کو ظاہر کر سکتی ہے۔ الٹراسونک ٹیسٹنگ پروڈکٹ کے مخصوص طریقہ کار کے تحت بھاری پلیٹ، بار، فورجنگس یا بانڈڈ مصنوعات کے لیے مخصوص کی جا سکتی ہے۔
مخصوص ٹیوب یا اسمبلیوں کے لیے ہائیڈرو سٹیٹک یا نیومیٹک لیک ٹیسٹ کی ضرورت ہو سکتی ہے۔ ASTM B577 طریقے کچھ آکسیجن فری یا ڈی آکسائڈائزڈ تانبے کے تقاضوں کے لیے کپرس آکسائیڈ یا ہائیڈروجن کی خرابی سے متعلق جانچ سے متعلق ہو سکتے ہیں۔ یہ طریقے اور روایتی میٹالوگرافک سیکشننگ نمونے کو کھا سکتے ہیں یا نقصان پہنچا سکتے ہیں اور اسے تباہ کن خصوصی ٹیسٹ کے طور پر سمجھا جانا چاہیے۔
مقناطیسی ذرہ معائنہ عام نان فیرو میگنیٹک تانبے کی مصنوعات کے لیے موزوں نہیں ہے۔
"100% NDT پاس" بے معنی ہے جب تک کہ رپورٹ طریقہ کار، تحریری طریقہ کار، معائنہ کوریج، انشانکن کی بنیاد، آپریٹر کی اہلیت اور قبولیت کے معیار کی نشاندہی نہ کرے۔
ایک الگ عمل کے طور پر چڑھانا کا معائنہ کریں۔
ایک پاس شدہ تانبے کا سبسٹریٹ پاس چڑھایا ہوا جزو کی ضمانت نہیں دیتا۔ ٹن، نکل اور چاندی ایک اور مواد، ایک اور عمل اور ایک اور ناکامی کا موڈ متعارف کراتے ہیں۔
ASTM B545 الیکٹرو ڈپازٹ شدہ ٹن، ASTM B689 انجینئرنگ نکل کوٹنگز اور ASTM B700 الیکٹرو ڈپازٹڈ سلور سے متعلقہ ہو سکتا ہے۔ ASTM B568 مناسب XRF کوٹنگ موٹائی کی پیمائش کے لیے استعمال کیا جا سکتا ہے، جبکہ ASTM B504 کولومیٹرک موٹائی کی پیمائش سے متعلق ہو سکتا ہے۔
ڈرائنگ اور پی او کو کوٹنگ کے مواد، جمع کرنے کا عمل، کم از کم مقامی یا اوسط موٹائی، پیمائش کے مقامات، چپکنے کا طریقہ، پوروسیٹی یا تسلسل کی ضرورت، ظاہری شکل کی حد، کنارے اور سوراخ کی کوریج، رابطہ کے علاقے کی ماسکنگ، سولڈر ایبلٹی اور آیا کوٹنگ سے پہلے یا بعد میں جہتی حدود کا اطلاق ہونا چاہیے۔
سب سے آسان فلیٹ سطح پر ایک XRF پڑھنے سے پورے بس بار پر یکساں کوٹنگ ثابت نہیں ہوتی۔ گھماؤ، سبسٹریٹ کمپوزیشن، حوالہ جات کے معیارات، ملٹی لیئر کوٹنگز اور کناروں سے فاصلہ نتیجہ بدل سکتا ہے۔
سائبر میٹلسامان اور معائنہ کی صلاحیتصفحہ پروسیسنگ اور معائنہ کی بات چیت کے لیے پس منظر فراہم کرتا ہے۔ اصل آرڈر کے لیے ابھی بھی نامزد طریقے، کیلیبریٹڈ آلات اور بہت سے مخصوص رپورٹس کی ضرورت ہے۔
ایک قابل دفاع نمونے لینے کا منصوبہ بنائیں
"معائنہ 10%" نمونے لینے کا منصوبہ نہیں ہے۔ کیا کا دس فیصد: ٹکڑے، کنڈلی، بنڈل، ہیٹ، پیکجز یا پیمائش؟
ہر ایک خصوصیت کے لیے، وضاحت کریں:
ضرورت | طریقہ | آلہ | بہت تعریف | نمونہ سائز | بے ترتیب انتخاب کا طریقہ | ٹیسٹ کی جگہ | قبولیت کا معیار | ریکارڈ | گواہ پوائنٹ
ISO 2859-1 انتساب کے نمونے لینے کی حمایت کر سکتا ہے۔ ISO 3951 سیریز کا قابل اطلاق حصہ، جیسا کہ ISO 3951-1 جہاں مناسب ہو، متغیرات کے نمونے لینے کی حمایت کر سکتا ہے۔ فریقین کو صحیح حصہ اور ایڈیشن، لاٹ سائز، معائنہ کی سطح، AQL، سوئچنگ کے قواعد اور خرابی کی درجہ بندی پر متفق ہونا ضروری ہے۔
AQL 1.0 اس بات کی ضمانت نہیں دیتا کہ لاٹ کا صرف 1% ناقص ہے۔ AQL ایک نمونہ سازی کی منصوبہ بندی کا پیرامیٹر ہے جو باقی منتخب سکیم کے ساتھ استعمال ہوتا ہے۔
ہر پیکج کے لیے شناخت، مقدار، لیبلز اور نظر آنے والے ٹرانزٹ نقصان کی تصدیق کریں۔ جب نتائج اس کا جواز پیش کرتے ہیں تو موزوں یا حفاظتی اہم خصوصیات کے لیے 100% معائنہ کا استعمال کریں۔ تصریح میں بیان کردہ پروڈکشن لاٹ کے ذریعے تباہ کن کیمسٹری اور مکینیکل نمونے منتخب کریں۔
نمونے کنڈلی، بنڈل، پیکجوں اور پیداوار کی ترتیب میں تقسیم کیے جائیں۔ فراہم کنندہ کو صرف صاف، قابل رسائی اوپر والے ٹکڑوں کا انتخاب نہ کرنے دیں۔
معائنہ کے منصوبے میں یہ بتانا ضروری ہے کہ آیا ناکامی مسترد ہونے، دوبارہ نمونے لینے کی اجازت یا 100% چھانٹی کو متحرک کرتی ہے۔ سنہری نمونہ یا پاس ہونے والا پہلا مضمون بڑی تعداد میں تقاضوں کو معاف نہیں کرتا ہے۔
پروڈکشن سے پہلے تھرڈ پارٹی انسپکشن کی وضاحت کریں۔
معائنہ کرنے والے ادارے اور اس کا دائرہ کار پیداوار سے پہلے مقرر کیا جانا چاہیے، سامان پیک ہونے کے بعد نہیں۔
جہاں تجارتی لحاظ سے مناسب ہو، متعلقہ دائرہ کار کے لیے ISO/IEC 17020 سے منظور شدہ ایک معائنہ باڈی اور مطلوبہ ٹیسٹ کے طریقہ کار کے لیے ISO/IEC 17025 سے تسلیم شدہ لیبارٹری کا انتخاب کریں۔
مفید ہولڈ پوائنٹس میں دستاویز کا جائزہ، مواد کی شناخت کی تصدیق، بے ترتیب نمونے کا انتخاب، تباہ کن ٹیسٹوں کا مشاہدہ، جہتی اور سطح کی جانچ، مقدار کی تصدیق، پیکنگ کا معائنہ، کیلیبریشن ریکارڈ کا جائزہ اور غیر موافقت کو بند کرنا شامل ہیں۔
رپورٹ میں یہ فرق ہونا چاہیے کہ انسپکٹر نے کیا دیکھا، نمونہ لیا اور دستاویز کا جائزہ لیا۔
فریق ثالث کے معائنے سے یہ ثابت نہیں ہوتا کہ ہر غیر جانچ شدہ ٹکڑا موافق ہے۔ یہ فراہم کنندہ کی ذمہ داری کو منتقل نہیں کرتا، اور یہ قبولیت کے معیار کو نہیں بچا سکتا جو کبھی نہیں لکھا گیا تھا۔
پیکنگ، لیبلز اور شپنگ کی حالت کا معائنہ کریں۔
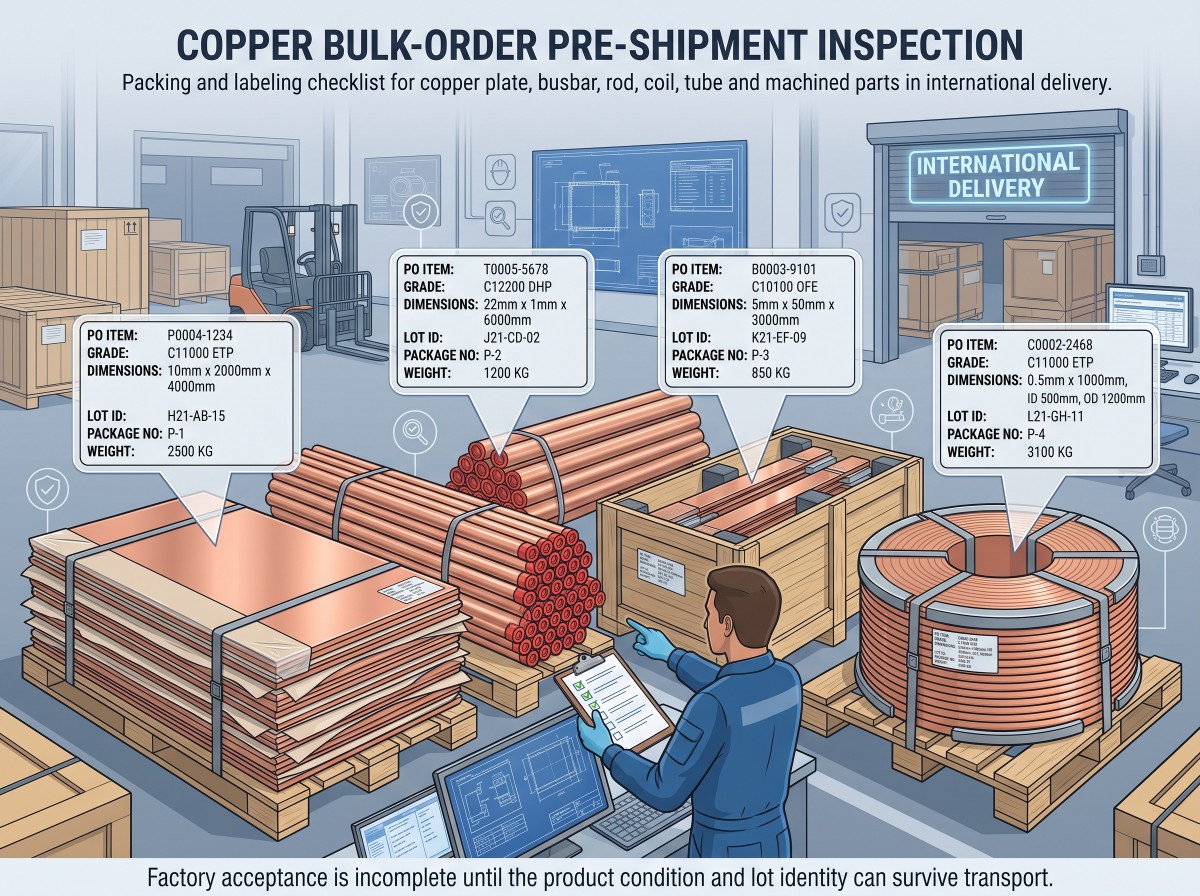
کاپر فیکٹری معائنہ پاس کر سکتا ہے اور پھر بھی پہنچنے میں ناکام ہو جاتا ہے۔ گھنے بنڈل شفٹ۔ ننگی سطحوں کو رگڑنا۔ پتلی شیٹ ایک سیٹ لیتا ہے. سنکشیپن داغ پالش مواد. چڑھائے ہوئے رابطے والے چہروں کو کریٹ کو پکڑنے والے فاسٹنر سے نقصان پہنچا ہے۔
پلیٹ اور شیٹ کو ایک سخت بنیاد، نمی کی رکاوٹ، آپس میں جڑنے اور کنارے کے تحفظ کی ضرورت ہو سکتی ہے۔ کنڈلیوں کے لیے آنکھوں کی متفقہ سمت، سمیٹنے کی روک تھام، سکڈ سپورٹ اور ٹیلی سکوپنگ سے تحفظ کی ضرورت ہوتی ہے۔ چھڑی، بار اور بس بار کو رگڑنے کے خلاف علیحدگی اور سروں، سوراخوں اور چڑھائی ہوئی سطحوں کے لیے تحفظ کی ضرورت ہے۔ ٹیوب کو بند سروں اور تقسیم شدہ بنڈل سپورٹ کی ضرورت ہو سکتی ہے۔ مشینی حصوں کو انفرادی ٹرے یا جداکاروں کی ضرورت ہو سکتی ہے۔
پیکنگ کا مواد خشک، صاف اور بعد میں برقی رابطے، چڑھانا، سولڈرنگ، بریزنگ اور صفائی کے ساتھ ہم آہنگ ہونا چاہیے۔
ہر پیکج کے لیبل پر PO آئٹم، گریڈ، معیاری، مزاج، طول و عرض، مقدار، خالص اور مجموعی وزن، پروڈکشن لاٹ شناخت کنندہ، پیکیج نمبر اور ملک کی اصل معلومات جہاں معاہدہ کی ضرورت ہو۔
ISPM 15 مشروط طور پر منضبط ٹھوس لکڑی کی پیکیجنگ اور منزل کی ضروریات کے مطابق ڈننج پر لاگو ہوتا ہے۔ فیومیگیشن عالمی طور پر لازمی نہیں ہے۔
ریلیز سے پہلے، پیکنگ لسٹ اور MTC ٹریس ایبلٹی میپ کے ساتھ فزیکل پیکیج IDs کا موازنہ کریں۔
ریلیز سے پہلے نان کنفارمنگ میٹریل کو کنٹرول کریں۔
ایک ناکام نتیجہ کے لیے ورک فلو کی ضرورت ہوتی ہے، میسجنگ ایپ میں دلیل کی نہیں۔
قرنطینہ -> شناخت اور شواہد کو محفوظ رکھیں -> این سی آر جاری کریں -> متاثرہ دائرہ کار اور بنیادی وجہ کا تعین کریں -> تحریری رعایت کے ذریعہ مسترد کریں، ترتیب دیں، دوبارہ کام کریں، تبدیل کریں یا قبول کریں -> ریکارڈ کو اپ ڈیٹ کریں۔
معاہدے میں دستاویز کی آخری تاریخ، گواہی اور ہولڈ پوائنٹس، دوبارہ جانچ کے قواعد، دوبارہ نمونے لینے کے قواعد، چھانٹی کی ذمہ داری، دوبارہ کام کی منظوری، متبادل طریقہ کار، دوبارہ معائنہ کی لاگت، آنے والے معائنے کے حقوق اور دعوے کی مدت کی وضاحت ہونی چاہیے۔
پیداواری عجلت کو کبھی بھی انجینئرنگ کے انحراف کو خاموش کھیپ میں تبدیل نہ ہونے دیں۔ تحریری رعایت میں درست لاٹ، ماپا نتیجہ، متاثرہ مقدار، فعال خطرہ اور منظوری دینے والے اتھارٹی کی شناخت ہونی چاہیے۔
بلک آرڈر انسپیکشن چیک لسٹ
شپمنٹ کی منظوری دینے سے پہلے، ان 20 کنٹرولز کی تصدیق کریں:
- پی او اور منظور شدہ ڈرائنگ نظرثانی
- عین مطابق کاپر گریڈ اور عہدہ کا نظام
- مصنوعات کا معیار اور ایڈیشن
- مصنوعات کی شکل اور مزاج
- حرارت، کاسٹ، بیچ، کنڈلی یا لاٹ تعریف
- کیمسٹری کی حدود اور ٹیسٹ کا طریقہ
- جہاں قابل اطلاق ہو آکسیجن سے متعلق ٹیسٹ
- چالکتا یا مزاحمتی ضرورت
- مکینیکل پراپرٹی کی ضروریات
- جہتی CTQs اور پیمائش کا طریقہ
- سطحی زون اور خرابی کی حد
- NDT یا خصوصی ٹیسٹ کا طریقہ کار جہاں ضرورت ہو۔
- چڑھانا مواد، موٹائی اور پیمائش کے مقامات
- نمونے لینے کا منصوبہ اور ناکامی کا جواب
- تیسری پارٹی کے معائنہ کا دائرہ
- ٹکڑوں کی گنتی اور اصل یا نظریاتی وزن کی بنیاد
- پروڈکٹ مخصوص پیکنگ تحفظ
- پیکیج سے MTC لیبل ٹریس ایبلٹی
- این سی آر، دوبارہ جانچ اور رعایت کا عمل
- حتمی دستاویز اور شپمنٹ ریلیز کی منظوری
RFQs کا جائزہ لینے کے میرے تجربے میں، خریدار اکثر تانبے کے درجے کی تفصیل سے وضاحت کرتے ہیں اور معائنہ کو ایک جملے تک کم کرتے ہیں: "MTC درکار ہے۔"
یعنی پیچھے کی طرف۔
ایم ٹی سی کو قبولیت کے منصوبے کے اندر ایک کنٹرول شدہ ریکارڈ ہونا چاہیے، نہ کہ خود قبولیت کا منصوبہ۔
مربوط سورسنگ، پروسیسنگ اور ایکسپورٹ بحث کے لیے، سائبر میٹل کا جائزہ لیں۔تانبے کی سپلائی چین کی خدمات. آپ بھی کر سکتے ہیں۔سائبر میٹل پروڈکٹ کیٹلاگ ڈاؤن لوڈ کریں۔پروڈکٹ رینج سیاق و سباق کے لیے۔
آرڈر کے جائزے کی درخواست کرنے کے لیے،بلک آرڈر RFQ کے لیے Cymber Metal سے رابطہ کریں۔گریڈ، معیاری اور ایڈیشن، مصنوعات کی شکل، مزاج، طول و عرض، ڈرائنگ، مقدار، CTQs، ٹیسٹ دستاویزات، پیکنگ کی ضروریات اور منزل کے ساتھ۔
اصل پروجیکٹ کے لیے ٹیسٹ کی گنجائش، نمونے لینے، تیسرے فریق کی حاضری، موجودہ دستیابی، MOQ اور لیڈ ٹائم کی تصدیق ہونی چاہیے۔
نیچے کی لکیر
تانبے کا معائنہ پیک شدہ سامان کے ساتھ انجام دی جانے والی آخری تقریب نہیں ہے۔ یہ تب شروع ہوتا ہے جب خریدار وضاحت کرتا ہے کہ "مطابقت" کا کیا مطلب ہے۔
علیحدہ گریڈ شناخت، کیمسٹری، چالکتا، مزاج، جیومیٹری، سطح، کوٹنگ اور پیکنگ۔ ہر نتیجہ کو فزیکل پروڈکشن لاٹ سے جوڑیں۔ طریقہ، نمونہ اور فیصلے کے اصول کو تحریری طور پر رکھیں۔
سب سے سستا معائنہ پلان وہ ہے جو غلط براعظم میں کھیپ کی انوینٹری بننے سے پہلے غلطی کا پتہ لگاتا ہے۔
اکثر پوچھے گئے سوالات
مینوفیکچرر، پروڈکشن سائٹ، PO حوالہ، عین مطابق گریڈ، پروڈکٹ فارم، معیاری اور ایڈیشن، مزاج، پروڈکشن لاٹ کی شناخت، اصل کیمسٹری، مطلوبہ مکینیکل اور برقی نتائج، احاطہ شدہ مقدار اور مجاز توثیق کو چیک کریں۔ پھر MTC شناخت کنندہ کو پیکیج لیبلز اور ڈیلیور شدہ تانبے سے ملا دیں۔
ہینڈ ہیلڈ XRF بہت سے دھاتی عناصر کو اسکرین کر سکتا ہے، لیکن یہ آکسیجن فری تانبے میں پی پی ایم کی سطح کی آکسیجن ثابت نہیں کر سکتا۔ درج کی جانے والی کیمیکل کی حدوں، ٹریس ایبل ایم ٹی سی اور جہاں ضرورت ہو، ایک مستند لیبارٹری کے ذریعے انجام دیا جانے والا مناسب آکسیجن تجزیہ طریقہ کے ذریعے گریڈ کی تصدیق کریں۔
نہیں۔ PO کو مطلوبہ قدر، طریقہ، حوالہ درجہ حرارت، ٹیسٹ کے مقامات اور گول کرنے کا اصول بتانا چاہیے۔
نمبر 3.1 کی توثیق کارخانہ دار کے مجاز معائنہ کے نمائندے کے ذریعہ کی جاتی ہے جو مینوفیکچرنگ سے آزاد ہے۔ قسم 3.2 میں توثیق کے اضافی تقاضے ہیں۔ ایک علیحدہ فریق ثالث کے معائنہ کی رپورٹ خود بخود قسم 3.1 کو ٹائپ 3.2 میں تبدیل نہیں کرتی ہے۔
پروڈکٹ کے معیار، پیداوار کی تعریف اور ناکامی کے نتیجے سے شروع کریں۔ نمونے کا سائز، بے ترتیب انتخاب کا طریقہ، ٹیسٹ کی جگہ، قبولیت کی حد اور ہر خصوصیت کے لیے ناکامی کے ردعمل کی وضاحت کریں۔ عام "10% معائنہ" کی ہدایات استعمال نہ کریں۔
NDT کی ضرورت اس وقت ہوتی ہے جب گورننگ اسٹینڈرڈ، ڈرائنگ، سروس رسک یا متفقہ معائنے کا منصوبہ اس کا مطالبہ کرتا ہے۔ ایڈی کرنٹ، پینیٹرینٹ یا الٹراسونک ٹیسٹنگ مخصوص معاملات میں مناسب ہو سکتی ہے، لیکن ہر طریقہ کار کو تحریری طریقہ کار، انشانکن کی بنیاد، کوریج اور قبولیت کے معیار کی ضرورت ہوتی ہے۔
انسپکٹر کو منظور شدہ دستاویزات، مواد اور لاٹ کی شناخت، نمونے کے انتخاب، مخصوص ٹیسٹ، طول و عرض، سطح، مقدار، لیبل، پیکنگ اور غیر موافقت کی بندش کی تصدیق کرنی چاہیے۔ رپورٹ میں اس بات کی نشاندہی کرنی چاہیے کہ کیا دیکھا گیا، نمونہ لیا گیا اور دستاویز کا جائزہ لیا گیا۔
خود بخود نہیں۔ کنٹریکٹ میں یہ بتانا چاہیے کہ پری شپمنٹ ریلیز آنے والے معائنے کے حقوق کو کیسے متاثر کرتی ہے۔ خریداروں کو اب بھی پیکیج کی شناخت، شمار، ٹرانزٹ نقصان اور وصول کرنے کی اہم خصوصیات کی تصدیق کرنی چاہیے۔
گریڈ، عہدہ کا نظام، پروڈکٹ کا معیار اور ایڈیشن، شکل، مزاج، طول و عرض، ڈرائنگ پر نظرثانی، CTQs، چالکتا یا مکینیکل ضروریات، سطح اور کوٹنگ کے معیار، مقدار، نمونے لینے کے اصول، دستاویزات، پیکنگ، منزل اور انکوٹرم فراہم کریں۔
پوسٹ ٹائم: اگست 30-2026